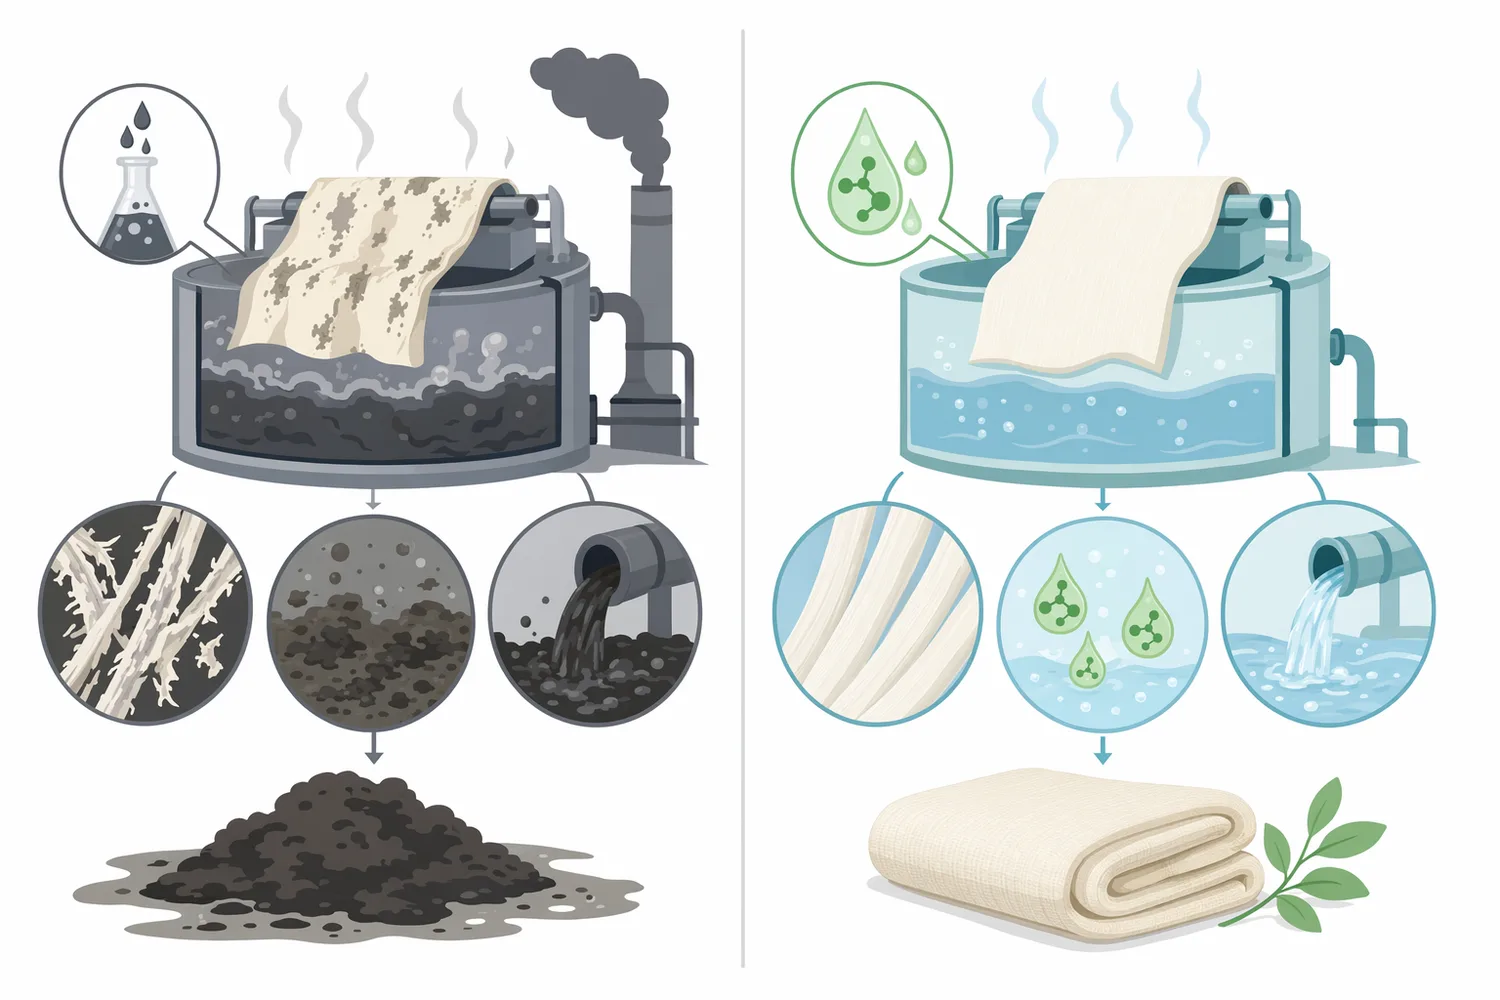
Textil-Enzyme sind technische Biokatalysatoren für Nassprozesse wie Amylase-Entschlichten, pektinolytisches Bioscouring, enzymunterstütztes Bleichen, Catalase-Peroxidabbau, Cellulase-Biopolishing und Denim-Washing. Sie ersetzen klassische Chemie nicht pauschal, können aber Stärke, Pektine, Wachse, Peroxidreste, Cellulose-Mikrofibrillen oder Proteinoberflächen gezielter angreifen und dadurch Wasser-, Energie- und Chemikalienlast in ausgewählten Prozessschritten senken [1].
Enzymes.bio bietet „Enzymes for Textile Industry“ als B2B-Lieferant in online bestellbaren 1-kg-Einheiten an; Enzymes.bio ist dabei weder Hersteller noch Prüflabor. CoA und SDS werden bei der Bestellung mitgeliefert.
„Enzymes for Textile Industry“ bezeichnet kein einzelnes Enzym, sondern eine anwendungsorientierte Produktgruppe für die textile Nassveredelung. Typische Enzymklassen sind Amylasen für stärkebasierte Schlichten, Pectinasen und verwandte Carbohydrasen für Bioscouring, Glucoseoxidase für kontrollierte Peroxidbildung, Catalase für Restperoxidabbau, Cellulasen für Biopolishing und Denim-Effekte sowie Proteasen für proteinische Fasern wie Wolle oder Seide [2].
Der technische Kern ist Substratspezifität. Ein Enzym greift nicht „Schmutz“ allgemein an, sondern eine definierte chemische Struktur: α-glycosidische Bindungen in Stärke, Galacturonsäure-reiche Pektinbereiche, β-1,4-verknüpfte Celluloseketten an Faseroberflächen, Wasserstoffperoxid oder Peptidbindungen in Proteinen. Genau diese Selektivität macht Enzyme in der Textilindustrie interessant, weil viele klassische Vorbehandlungen breit und aggressiv wirken: stark alkalisch, stark oxidierend oder mit langen Spülfolgen [3].
Für Betriebe ist wichtig, die Begriffe sauber zu trennen. Enzymatische Textilverarbeitung ist keine eigene Faserart und kein universeller „grüner“ Ersatz für alle Chemikalien. Sie ist ein Werkzeugkasten, der in bestehende Prozessketten integriert wird: Entschlichten vor dem Scouring, Bioscouring vor Färbung oder Bleiche, Catalase nach Peroxidbleiche, Cellulase im Finish, Protease bei Wollveredelung oder Laccase/oxidative Enzyme in Spezialprozessen und bei Farbstoffmodifikation [4].
Die ökonomische und ökologische Motivation entsteht vor allem in der Vorbehandlung. Rohbaumwolle, Leinen, Ramie, Jute oder Bambusfasern enthalten neben dem Hauptpolymer Cellulose auch Pektine, Hemicellulosen, Wachse, Fette, Ligninreste, Mineralien und Schlichten aus der Verarbeitung. Diese Begleitstoffe beeinträchtigen Benetzung, Farbstoffaufnahme, Weißgrad, Griff und Gleichmäßigkeit der Ausrüstung [5].
Konventionelle Prozesse lösen diese Stoffe häufig mit starker Alkalität, Oxidationsmitteln, Tensiden, Chelatbildnern und hohen Temperaturen. Eine Untersuchung zu Baumwollbleichverfahren zeigt, dass die gewählte Bleichmethode direkt die Parameter des erzeugten textilen Industrieabwassers beeinflusst; damit ist die Vorbehandlung nicht nur ein Qualitäts-, sondern auch ein Abwasserthema [6]. Enzyme können hier ansetzen, weil sie einzelne Zielsubstrate abbauen, ohne zwangsläufig die gesamte Faseroberfläche chemisch zu überfahren.
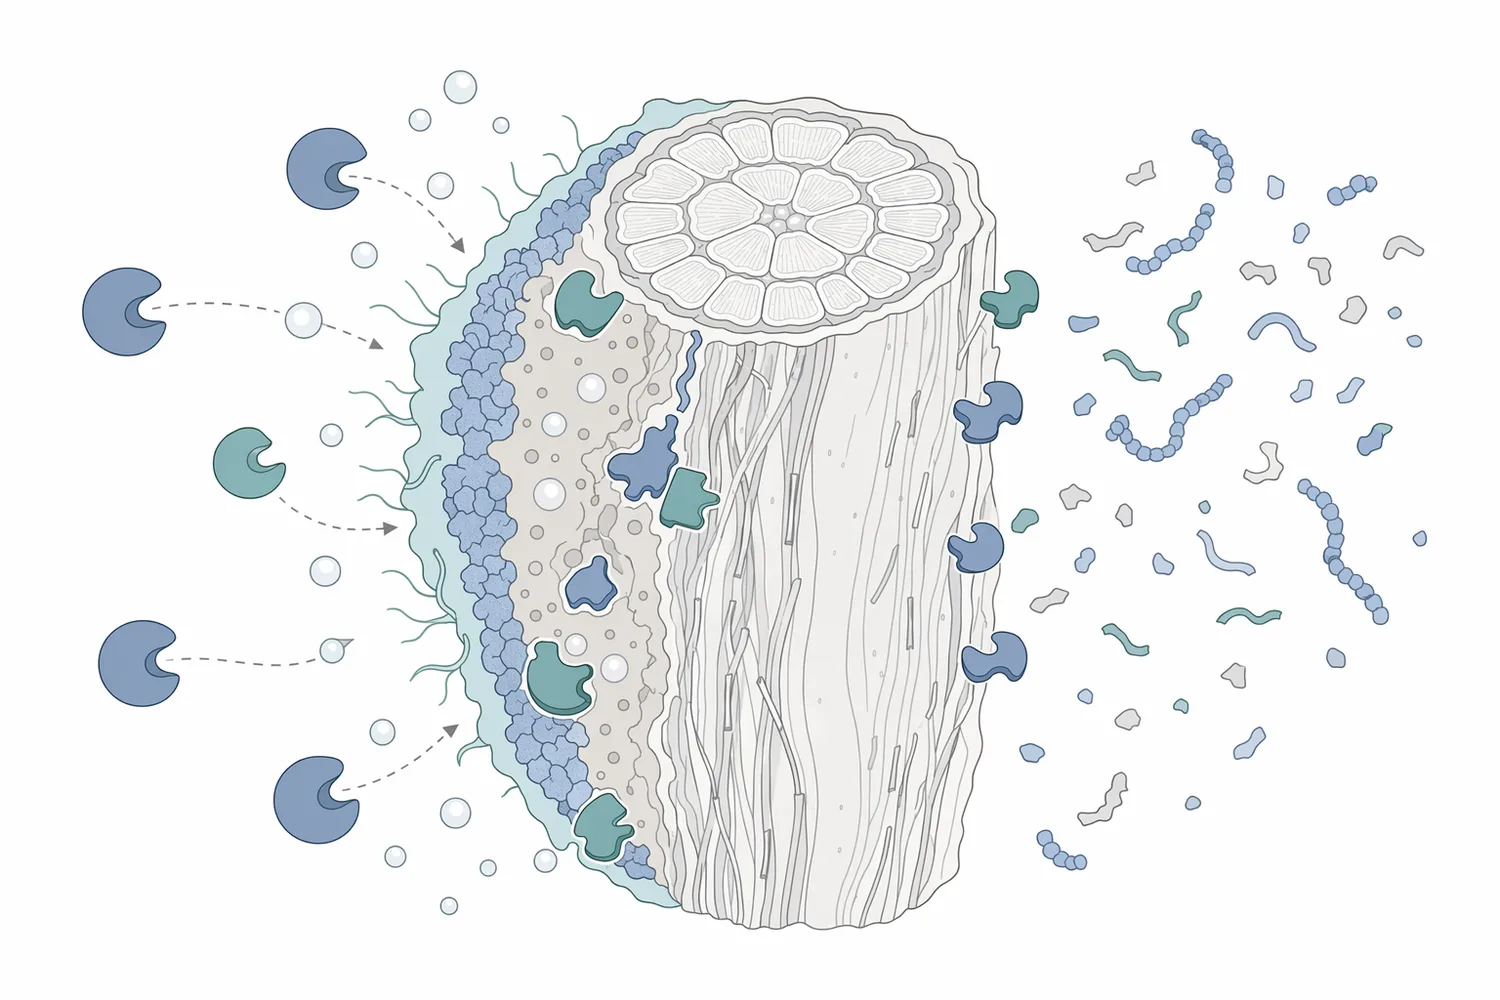
Der praktische Nutzen liegt nicht nur in „Nachhaltigkeit“ als Schlagwort. Amylasen verflüssigen Stärkeschlichten, sodass sie ausgewaschen werden können. Pectinasen öffnen die pektinreiche Matrix in Baumwollkutikula und Primärwand, wodurch Wachse und hydrophobe Begleitstoffe leichter entfernt werden. Catalase zerlegt Rest-Wasserstoffperoxid in Wasser und Sauerstoff, bevor reaktive Farbstoffe geschädigt werden. Cellulasen reduzieren abstehende Fibrillen und damit Haarigkeit oder Pillingneigung [7].
| Enzymklasse | Zielsubstrat auf Faser oder im Bad | Mechanismus in einfachen Worten | Typische Anwendung | Technischer Nutzen |
|---|---|---|---|---|
| Amylase | Stärke und stärkebasierte Schlichten | Spaltung von Stärkeketten in kürzere, besser auswaschbare Fragmente | Entschlichten von Baumwolle und Mischgeweben | bessere Benetzung und Vorbereitung für Scouring, Bleiche und Färbung [8] |
| Pectinase / pektinolytische Enzyme | Pektine in Baumwolle, Ramie, Jute und anderen Bastfasern | Abbau pektinreicher „Klebstoffe“ zwischen nicht-cellulosischen Begleitstoffen | Bioscouring | höhere Hydrophilie, verbesserte Färbevorbereitung [9] |
| Xylanase / Hemicellulase | Hemicellulosen, vor allem Xylane | Hydrolyse hemicellulosischer Strukturen, die Faserbündel und Oberflächen begleiten | Scouring und Bastfaser-Aufschluss | Unterstützung der Entfernung nicht-cellulosischer Anteile [9] |
| Cutinase / Lipase-ähnliche Enzyme | Esterbindungen in Cutin, Wachsen und fettartigen Oberflächenstoffen | Spaltung hydrophober Esterstrukturen | enzymatisches Baumwoll-Scouring | verbesserte Benetzbarkeit bei geringerer alkalischer Belastung [10] |
| Glucoseoxidase | Glucose und Sauerstoff im Prozessbad | Bildung von Wasserstoffperoxid in situ | enzymunterstütztes Bleichen | kontrolliertere Peroxidbereitstellung statt direkter Peroxidzugabe [11] |
| Catalase | Wasserstoffperoxidreste | Zerlegung von 2 H₂O₂ zu 2 H₂O und O₂ | Peroxidabbau nach Bleiche | Schutz nachfolgender Färbung vor Oxidationsresten [12] |
| Cellulase | zugängliche Cellulose-Mikrofibrillen | begrenzte Hydrolyse oberflächlicher Cellulosebereiche | Biopolishing, Denim-Washing | glattere Oberfläche, weniger Pilling, kontrollierte Used-Effekte [13] |
| Protease | Proteine, z. B. Wolloberfläche oder Sericin | Spaltung von Peptidbindungen | Wollfinish, Seidenbehandlung | weichere Haptik, Oberflächenmodifikation, Anti-Filz-Ansätze [3] |
| Laccase / oxidative Enzyme | phenolische Farbstoff- oder Ligninstrukturen | Elektronenübertragung und oxidative Modifikation | Farbstoffmodifikation, Spezialbleiche, Abwasserbaustein | Dekolorisierung oder Veränderung farbiger Strukturen, stark prozessabhängig [4] |
Diese Tabelle zeigt auch die wichtigste Grenze: Ein Enzym kann nur dort wirken, wo sein Zielsubstrat zugänglich ist. Eine Amylase entfernt keine Wachse, eine Pectinase baut keine Peroxidreste ab, und eine Catalase glättet keine Fibrillen. Prozessdesign bedeutet daher, Enzymklasse, Faser, Vorbehandlung und Qualitätsziel zusammenzubringen [3].
Beim Weben werden Garne mechanisch stark belastet. Stärkebasierte Schlichten erhöhen die Abriebfestigkeit im Webprozess, müssen vor Färbung und Ausrüstung aber wieder entfernt werden. Bleibt Schlichte auf der Ware, blockiert sie Wasseraufnahme und Farbstoffzugang; ungleichmäßige Entfernung kann zu Flecken, Streifen oder unruhiger Farbtiefe führen [2].
Amylasen lösen dieses Problem chemisch gezielt. Sie spalten glycosidische Bindungen in Amylose und Amylopektin, den Hauptkomponenten von Stärke. Das Polymer verliert dadurch seine Filmbildung und wird in kürzere Fragmente überführt, die im Nassprozess leichter dispergieren und ausgespült werden. Die Faser selbst, also Baumwollcellulose, ist für Amylase nicht das Zielsubstrat [14].
Die Forschung behandelt enzymatisches Entschlichten nicht als exotische Neuheit, sondern als etablierte Anwendung mit fortlaufender Optimierung. Arbeiten untersuchen etwa ultraschallunterstütztes enzymatisches Entschlichten, Kombinationen aus saurer Demineralisierung und Amylasen sowie neuartige stärkewirksame LPMO-Systeme für Textil-Desizing [15]. Diese Studien sind relevant, weil sie zeigen, dass der Prozess nicht nur von der Enzymklasse abhängt, sondern auch von Schlichteaufbau, Faserzugänglichkeit, Badmechanik und Vorbehandlung.
Auch Kombinationen mit nachhaltigen Hilfsmitteln werden untersucht. Ein aktueller Beitrag beschreibt enzymatisches Entschlichten von Baumwolle zusammen mit einem aus Waschnuss gewonnenen Biosurfactant [8]. Für industrielle Anwender ist daran weniger die einzelne Rezeptur entscheidend als das Prinzip: Enzyme können die Polymerzerlegung übernehmen, während geeignete Netz- und Waschbedingungen die gelösten Fragmente aus der Ware entfernen.
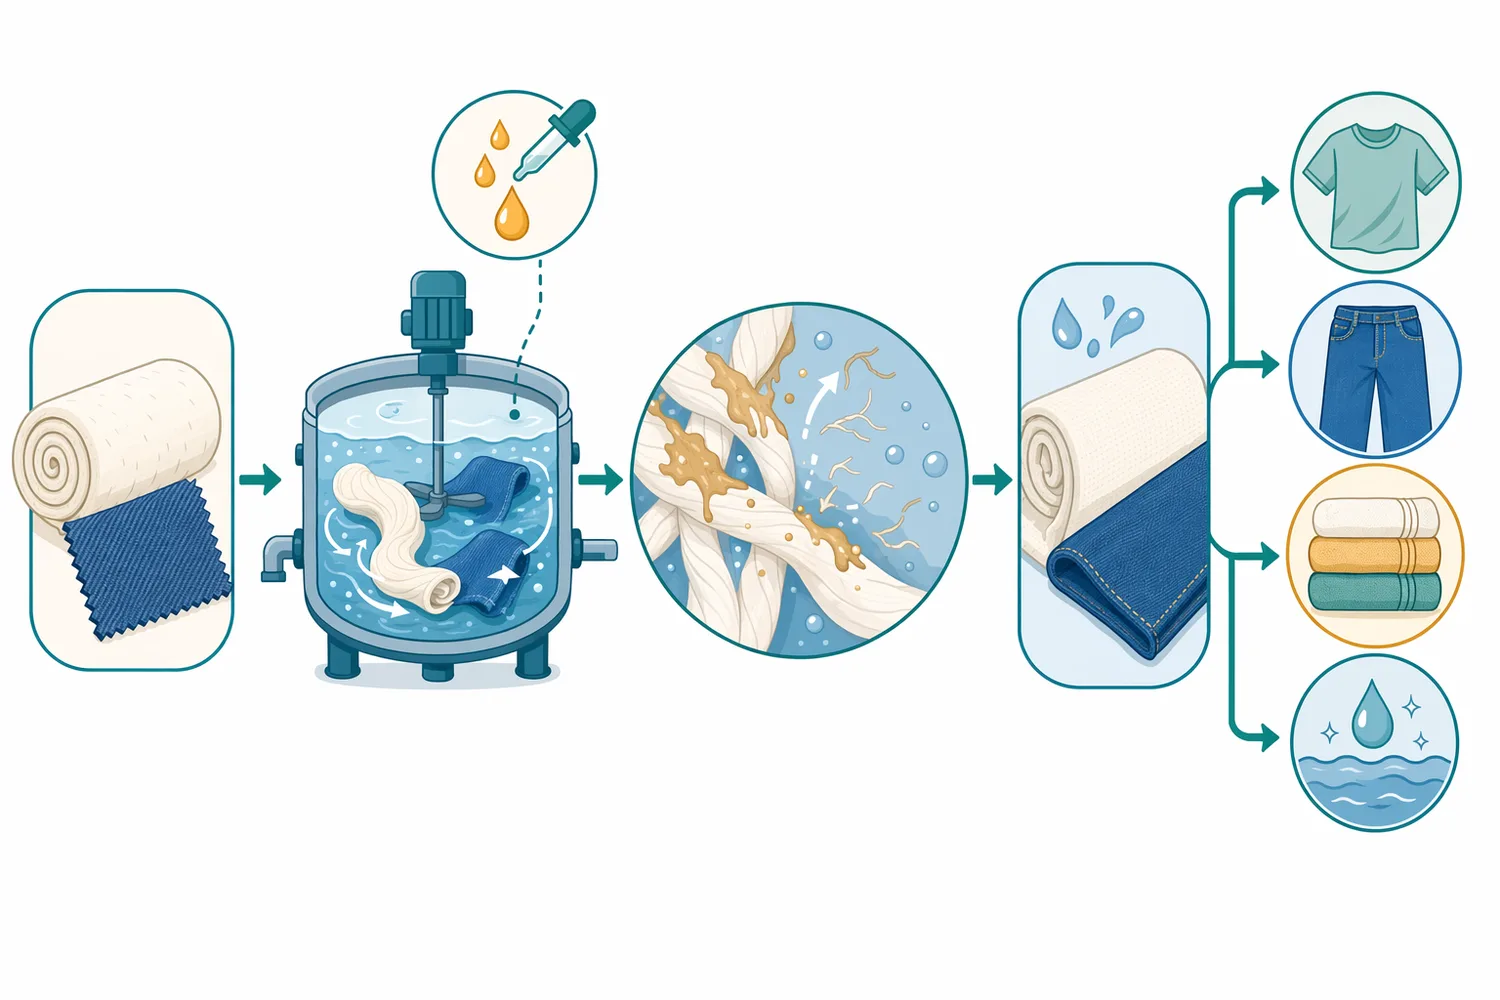
Rohbaumwolle besteht überwiegend aus Cellulose, doch die Oberflächenschichten enthalten Pektine, Wachse, Proteine, organische Säuren, Mineralien und weitere Begleitstoffe. Diese Schichten machen die Faser hydrophob und erschweren eine gleichmäßige Benetzung. Klassisches alkalisches Scouring entfernt viele dieser Stoffe wirksam, kann aber Energie, Alkali und Spülaufwand erhöhen [7].
Beim Bioscouring stehen Pectinasen im Zentrum. Pektin bildet in der Baumwolloberfläche und bei Bastfasern eine Art strukturellen Verbund mit anderen nicht-cellulosischen Stoffen. Wird dieses pektinreiche Netzwerk partiell hydrolysiert, können Wachse und Oberflächenverunreinigungen leichter abgelöst werden. Der Mechanismus ist daher indirekt: Das Enzym „wäscht“ nicht wie ein Tensid, sondern öffnet die biopolymeren Ankerpunkte der hydrophoben Begleitstoffe [16].
Die Bandbreite geht über Baumwolle hinaus. Für Ramiefasern wurde ein umweltfreundliches Scouring mit xylano-pektinolytischen Enzymen beschrieben, also einer Kombination, die sowohl Pektin- als auch Hemicellulosebestandteile adressiert [9]. Für Jute wird Bioscouring untersucht, um die Kompatibilität mit reaktiver Färbung zu verbessern; dabei geht es um die Entfernung oder Modifikation störender Begleitstoffe, nicht um eine vollständige chemische „Reinigung“ der Faser [17].
Cutinasen erweitern das Konzept, weil sie esterhaltige, hydrophobe Oberflächenstrukturen angreifen können. Eine Arbeit zu Cutinase aus Acinetobacter baumannii AU10 beschreibt deren Anwendung im enzymatischen Scouring von Baumwollgewebe [10]. Mechanistisch ist das plausibel: Cutin- und wachsähnliche Bestandteile enthalten esterartige Bindungen, deren Spaltung die Benetzbarkeit verbessern kann, wenn gleichzeitig Wasch- und Dispergierbedingungen passen.
Baumwollbleiche zielt darauf, natürliche Farbstoffe und chromophore Verunreinigungen zu oxidieren. Klassisch wird Wasserstoffperoxid unter alkalischen Bedingungen eingesetzt. Das ist wirksam, aber prozessintensiv: Peroxidstabilität, pH, Temperatur, Metallionen und Spülregime beeinflussen Weißgrad, Faserfestigkeit und Abwasserprofil [6].
Glucoseoxidase bietet einen anderen Ansatz. Das Enzym oxidiert Glucose mit Sauerstoff und erzeugt dabei Gluconsäure beziehungsweise Gluconat und Wasserstoffperoxid. Das Peroxid entsteht also im Prozessbad in situ, anstatt vollständig als Chemikalie dosiert zu werden. Tzanov und Kollegen untersuchten die Wasserstoffperoxidbildung mit immobilisierter Glucoseoxidase für die textile Bleiche [11].
Vergleichsstudien zwischen konventioneller Bleiche und enzymatischer Bleiche mit Glucoseoxidase an gestricktem Baumwollgewebe zeigen, dass dieser Weg als technische Alternative bewertet wurde, nicht nur als Laboridee [18]. Entscheidend bleibt, dass die oxidative Leistung aus der erzeugten Peroxidmenge, dem pH-Fenster, der Sauerstoffverfügbarkeit, der Badführung und der Empfindlichkeit der Ware resultiert.
In Prozessketten kann Glucoseoxidase auch mit Entschlichten und Bioscouring verknüpft werden. Arbeiten zu enzymatischem Desizing, Bioscouring und enzymatischer Bleiche von Baumwolle mit Glucoseoxidase sowie zu Einbadprozessen zeigen, dass Forscher gerade die Reduktion separater Prozessschritte untersuchen [12]. Solche Konzepte sind attraktiv, weil jeder Badwechsel und jede zusätzliche Spülung Zeit, Wasser und Energie bedeutet.
Nach einer Peroxidbleiche ist Rest-Wasserstoffperoxid im Gewebe oder im Bad problematisch. Reaktive Farbstoffe und andere Farbsysteme können durch Oxidationsreste in Farbton, Farbtiefe oder Echtheitseigenschaften beeinflusst werden. Klassisch werden deshalb Spülungen, Temperaturführung oder reduzierende Hilfsmittel eingesetzt, um Peroxidreste zu entfernen [4].
Catalase setzt genau an diesem Punkt an. Die Reaktion ist einfach und prozessrelevant: Zwei Moleküle Wasserstoffperoxid werden zu zwei Molekülen Wasser und einem Molekül Sauerstoff umgesetzt. Es entstehen keine salzreichen Reduktionsnebenprodukte aus dem Enzym selbst; das macht Catalase besonders für Prozessvereinfachung nach der Bleiche interessant [12].
In kombinierten enzymatischen Vorbehandlungen ist Catalase nicht dasselbe wie Glucoseoxidase. Glucoseoxidase erzeugt Peroxid für die Bleiche, Catalase zerstört überschüssiges Peroxid danach. Diese entgegengesetzten Funktionen müssen zeitlich und prozesstechnisch getrennt oder kontrolliert aufeinander abgestimmt sein. Ein falscher Ablauf würde die gewünschte Oxidation abschwächen oder die Färbung unzureichend schützen [19].
Cellulasen wirken auf β-1,4-glycosidische Bindungen in Cellulose. In der Textilveredelung ist dabei nicht der vollständige Celluloseabbau erwünscht, sondern eine begrenzte, oberflächennahe Wirkung. Besonders bei Baumwolle, Viskose, Lyocell und anderen cellulosischen Fasern stehen feine Fibrillen, Haarigkeit und Pilling im Fokus [13].
Beim Biopolishing hydrolysiert Cellulase zugängliche Mikrofibrillen an der Faseroberfläche. Mechanische Bewegung im Bad unterstützt das Ablösen geschwächter Faserenden. Das Ergebnis kann eine glattere Oberfläche, klarerer Warenaspekt, geringere Flusenbildung und ein weicherer Griff sein. Gleichzeitig ist Überbehandlung ein reales Risiko: Zu viel Cellulasewirkung kann Gewichtsverlust, Festigkeitsverlust oder Griffveränderungen verursachen [3].
Kombinierte Prozesse sind ebenfalls untersucht. Eine Studie behandelte die Kombination von enzymatischem und mechanischem Einfluss auf gemeinsames Entschlichten und Biopolishing von Baumwollgeweben [13]. Das ist industriell relevant, weil mechanische Energie im Jet, Jigger, Trommelprozess oder Kontinueverfahren die Enzymwirkung nicht nur begleitet, sondern das sichtbare Ergebnis mitbestimmt.
Denim-Finishing nutzt Cellulasen anders als klassisches Biopolishing. Der gewünschte Effekt ist nicht nur Glättung, sondern sichtbare Farbabtragung. Indigo sitzt bei Denim überwiegend oberflächennah auf dem Garn; Cellulase schwächt cellulosische Oberflächenbereiche, sodass indigoaltige Partikel durch Mechanik leichter entfernt werden [2].
Das ersetzt das Prinzip des Stone-Washings nicht vollständig, kann aber den mechanischen Angriff verändern. Statt ausschließlich durch Bimsstein oder starke Abrasion werden Used-, Vintage- oder Fade-Effekte biochemisch unterstützt. Dadurch lassen sich bestimmte Waschbilder mit weniger massiver Steinbelastung und besser kontrollierter Oberflächenwirkung erreichen, sofern Rezeptur, Zeit, Flottenführung und Nachinaktivierung zusammenpassen [20].
Wichtig ist die Rückfärbung. Gelöste oder abgeriebene Indigo-Partikel können auf helleren Bereichen redeponieren. Deshalb ist Denim-Biowashing ein Zusammenspiel aus Cellulaseauswahl, Dispergierung, Mechanik, Badwechseln und Prozessende. Die Enzymreaktion liefert die Oberflächenmodifikation; die Waschführung entscheidet, wie sauber der Kontrast bleibt [20].
Proteasen hydrolysieren Peptidbindungen. Damit sind sie grundsätzlich für Proteinfasern relevant: Wolle besteht aus Keratin, Seide enthält Fibroin und Sericin. In der Textilpraxis werden Proteasen für Oberflächenmodifikation, Griffverbesserung, Anti-Filz-Ansätze und Entbastungskonzepte diskutiert [3].
Bei Wolle ist die Herausforderung die Schuppenstruktur der Faseroberfläche. Filzen entsteht, wenn Schuppen unter Feuchtigkeit, Wärme und Mechanik ineinandergreifen. Proteolytische Behandlung kann die Oberfläche verändern, muss aber sehr kontrolliert erfolgen, weil übermäßiger Proteinabbau Festigkeit und Substanz der Faser beeinträchtigen kann [1].
Bei Seide steht häufig Sericin im Fokus, der gummiartige Begleitstoff, der Fibroinfilamente umhüllt. Proteasen können Sericin partiell abbauen und damit Entbastung oder Griff beeinflussen. Auch hier gilt: Enzymatische Selektivität ist hilfreich, aber nicht automatisch schonend, wenn Prozessbedingungen nicht zum Material passen [3].
Ein wiederkehrendes Ziel in der Forschung ist die Zusammenlegung mehrerer Vorbehandlungsschritte. Einbadprozesse für enzymatisches Entschlichten, Scouring und aktivierte Bleiche wurden als umweltfreundlicher Ansatz zur Baumwollvorbereitung untersucht [19]. Auch ein einstufiger Prozess für enzymatisches Entschlichten und Bioscouring von Baumwollgeweben wurde beschrieben [21].
Der Vorteil ist offensichtlich: Weniger Prozessbäder können Wasser, Energie, Zeit und Abwasserlast senken. Gleichzeitig steigt die Rezepturkomplexität. Amylase, Pectinase, Glucoseoxidase, Catalase oder Cellulase haben unterschiedliche Substrate und bevorzugen nicht automatisch dieselben Bedingungen. Zusätzlich können Hilfsmittel, Metallionen, pH-Wert, Temperatur und mechanische Bewegung einzelne Enzymkomponenten unterschiedlich beeinflussen [22].
Kombinierte Prozesse sind daher nicht einfach die Summe einzelner Enzyme. Wenn Amylase Stärke abbaut, Pectinase Pektin löst und Glucoseoxidase Peroxid erzeugt, müssen Reaktionsreihenfolge und Prozessfenster so liegen, dass kein Schritt den nächsten behindert. Die Literatur zu kombinierten Desizing-Scouring-Depilling-Prozessen zeigt, dass Prozessparameter selbst bei verwandten enzymatischen Aufgaben entscheidend bleiben [22].
Baumwolle dominiert viele Beispiele, aber textile Enzyme sind auch für Bast- und Pflanzenfasern relevant. Ramie, Jute und Flachs enthalten mehr Pektin, Hemicellulose, Lignin und Matrixbestandteile als gereinigte Baumwollfasern. Enzymatische Behandlung kann hier helfen, Faserbündel zu öffnen, Benetzung zu verbessern oder Farbstoffzugang zu erhöhen [9].
Für Flachs wurde ein enzymatisches Bleichverfahren mit einem Verfahren auf Basis eines Molybdänkomplexes verglichen [23]. Das zeigt, dass Enzyme auch in Konkurrenz zu anderen modernen, nicht rein klassischen Verfahren betrachtet werden. Die relevante Frage lautet nicht „chemisch oder enzymatisch“, sondern welche Kombination den gewünschten Weißgrad, die Faserintegrität und das Abwasserprofil am besten erfüllt.
Bambusfasern sind ein weiteres Beispiel, bei dem Vorbehandlung die spätere Textilqualität stark beeinflusst. Eine kritische Übersicht zu chemischen Pretreatment-Techniken für Bambusfasern betont die Bedeutung der Vorbehandlung für Faserqualität in Textilanwendungen [5]. Enzymatische Ansätze sind hier besonders interessant, wenn sie nicht-cellulosische Matrixbestandteile selektiv reduzieren können, ohne die nutzbare Cellulose unnötig zu schädigen.
Textile Abwässer enthalten je nach Prozess Farbstoffe, Salze, Tenside, Alkali, Oxidationsmittel, Komplexbildner und organische Fracht. Enzyme wie Laccasen, Peroxidasen oder andere Oxidoreduktasen können Farbstoffstrukturen verändern oder dekolorisieren, besonders wenn phenolische oder aromatische Redoxstrukturen zugänglich sind [4].
Die Herausforderung ist die Variabilität. Ein Reaktivfarbstoffbad, ein Denim-Waschbad und ein Bleichabwasser sind chemisch völlig unterschiedliche Systeme. Salzkonzentration, pH, Temperatur, Hilfsmittel und Farbstoffklasse können Enzymaktivität, Löslichkeit und Reaktionsprodukte stark beeinflussen. Deshalb ist enzymatische Abwasserbehandlung eher ein Baustein als eine universelle End-of-pipe-Lösung [1].
Für die Praxis heißt das: Etablierte textile Enzymanwendungen liegen näher an der Faser — Entschlichten, Scouring, Peroxidabbau, Biopolishing und Denim-Finish. Abwasser- und Farbstoffabbau mit oxidativen Enzymen ist technisch interessant, benötigt aber besonders sorgfältige Einbettung in vorhandene Reinigungsstufen und regulatorische Anforderungen [4].
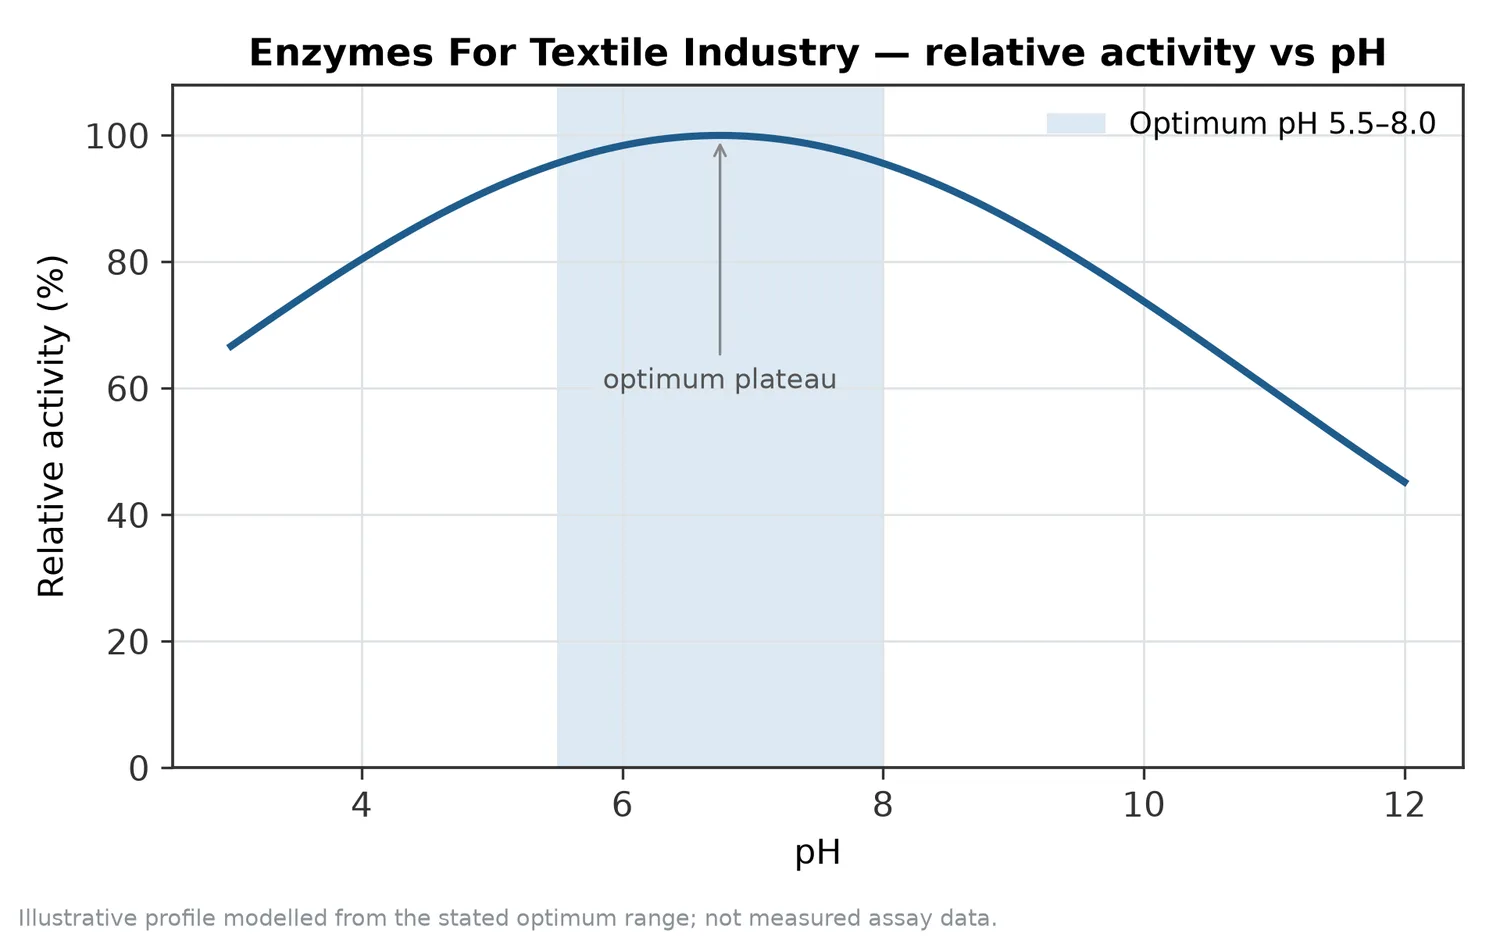
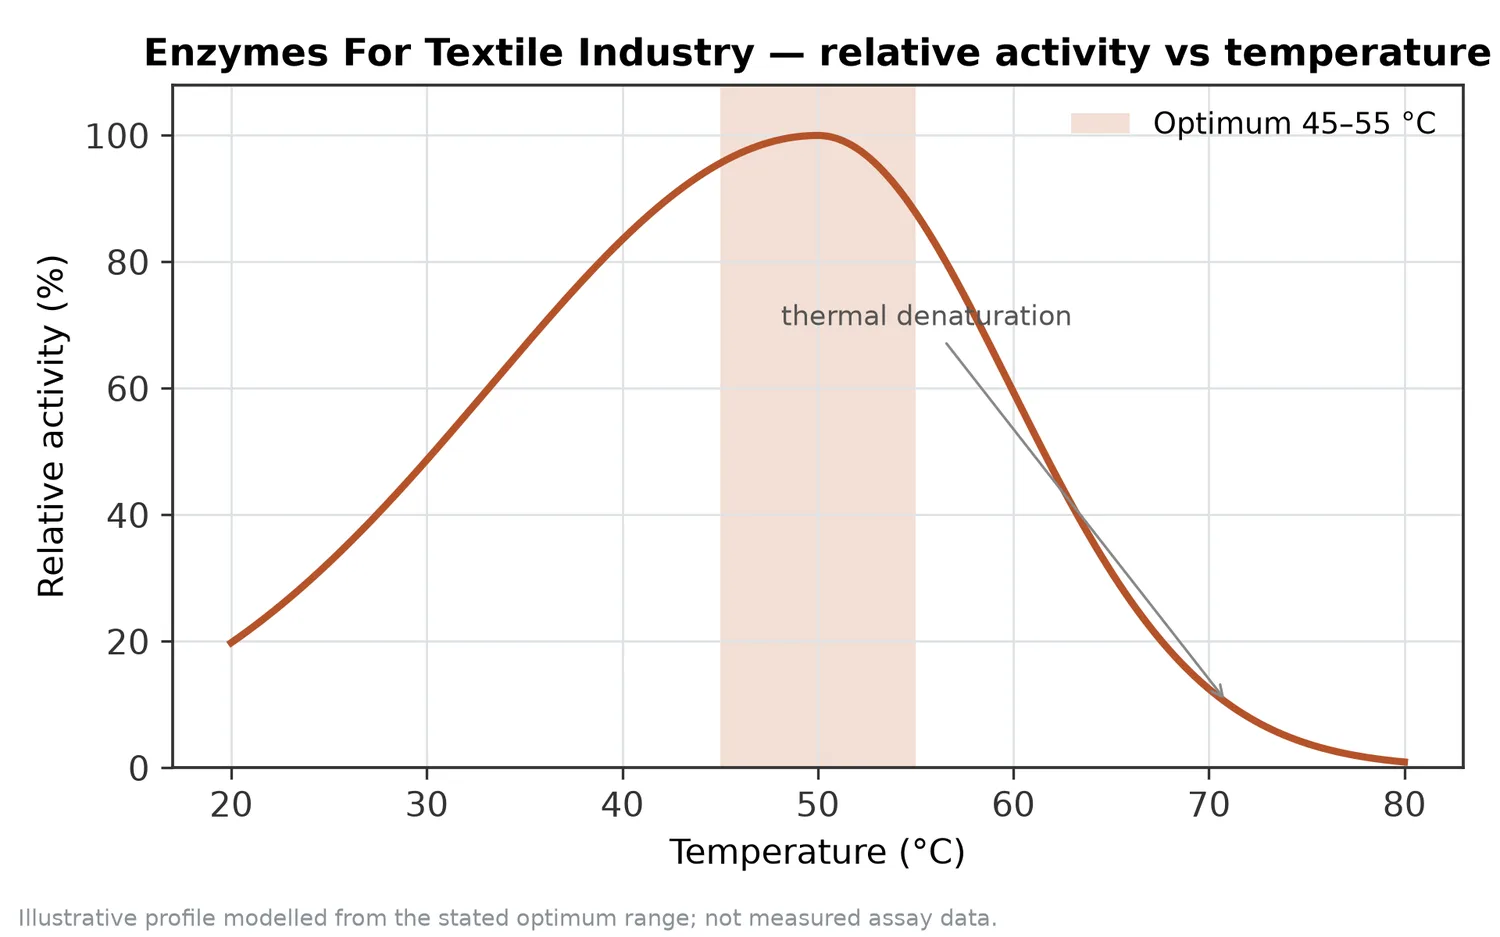
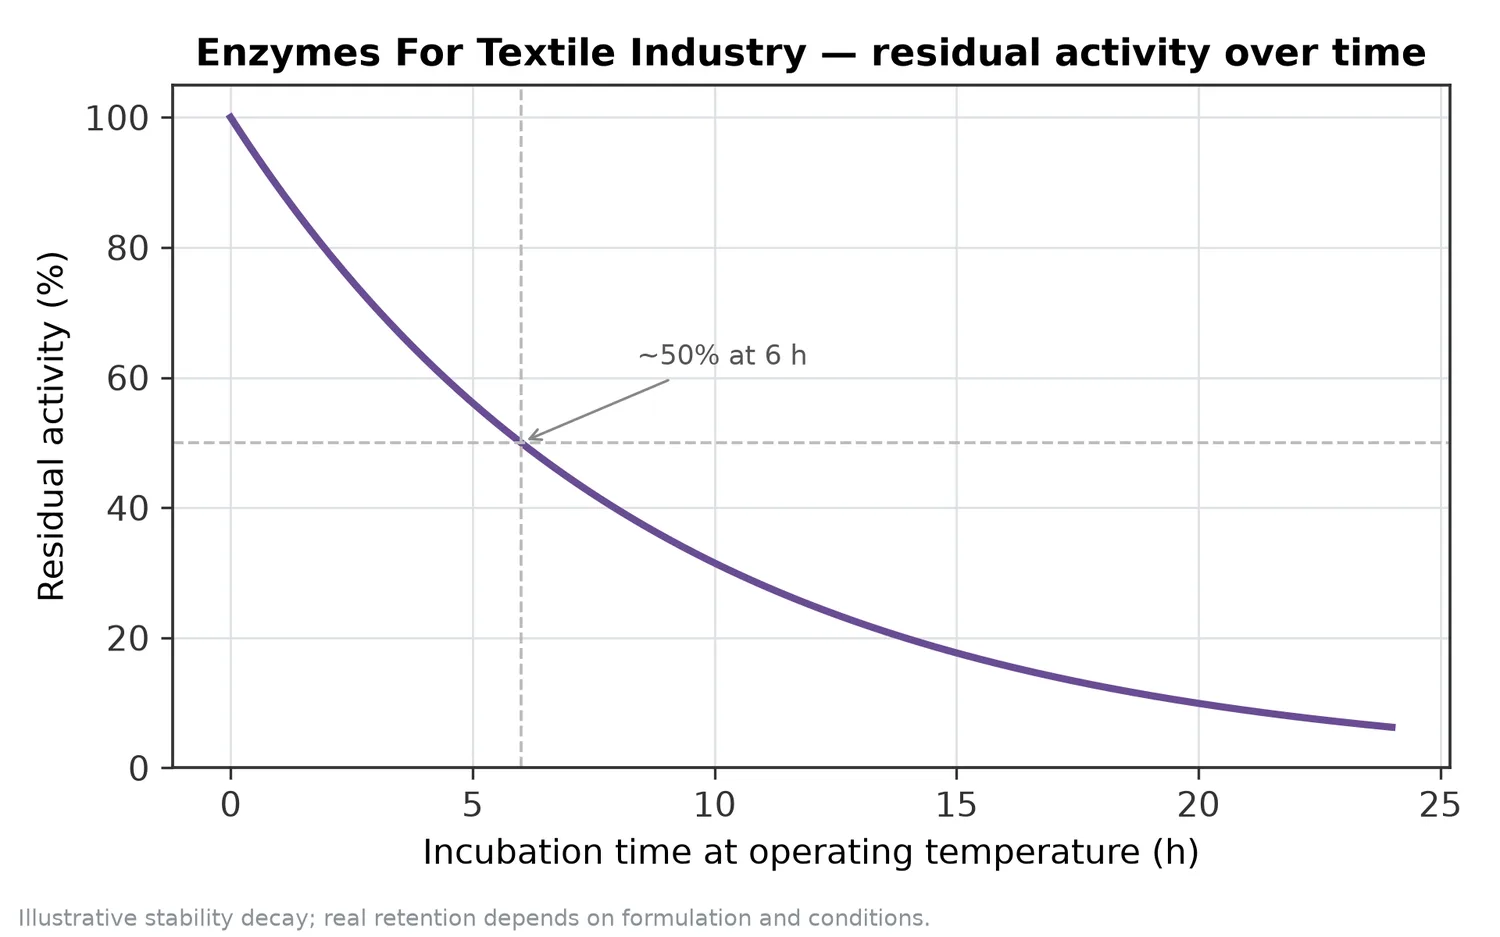
Enzyme sind Katalysatoren mit strukturempfindlicher Proteinfaltung. pH-Wert, Temperatur, Scherung, Salze, Tenside, Oxidationsmittel und Metallionen können die aktive Struktur stabilisieren oder stören. Ein Enzymprozess funktioniert daher nur, wenn das Prozessfenster zur Enzymklasse und zum Textilsubstrat passt [3].
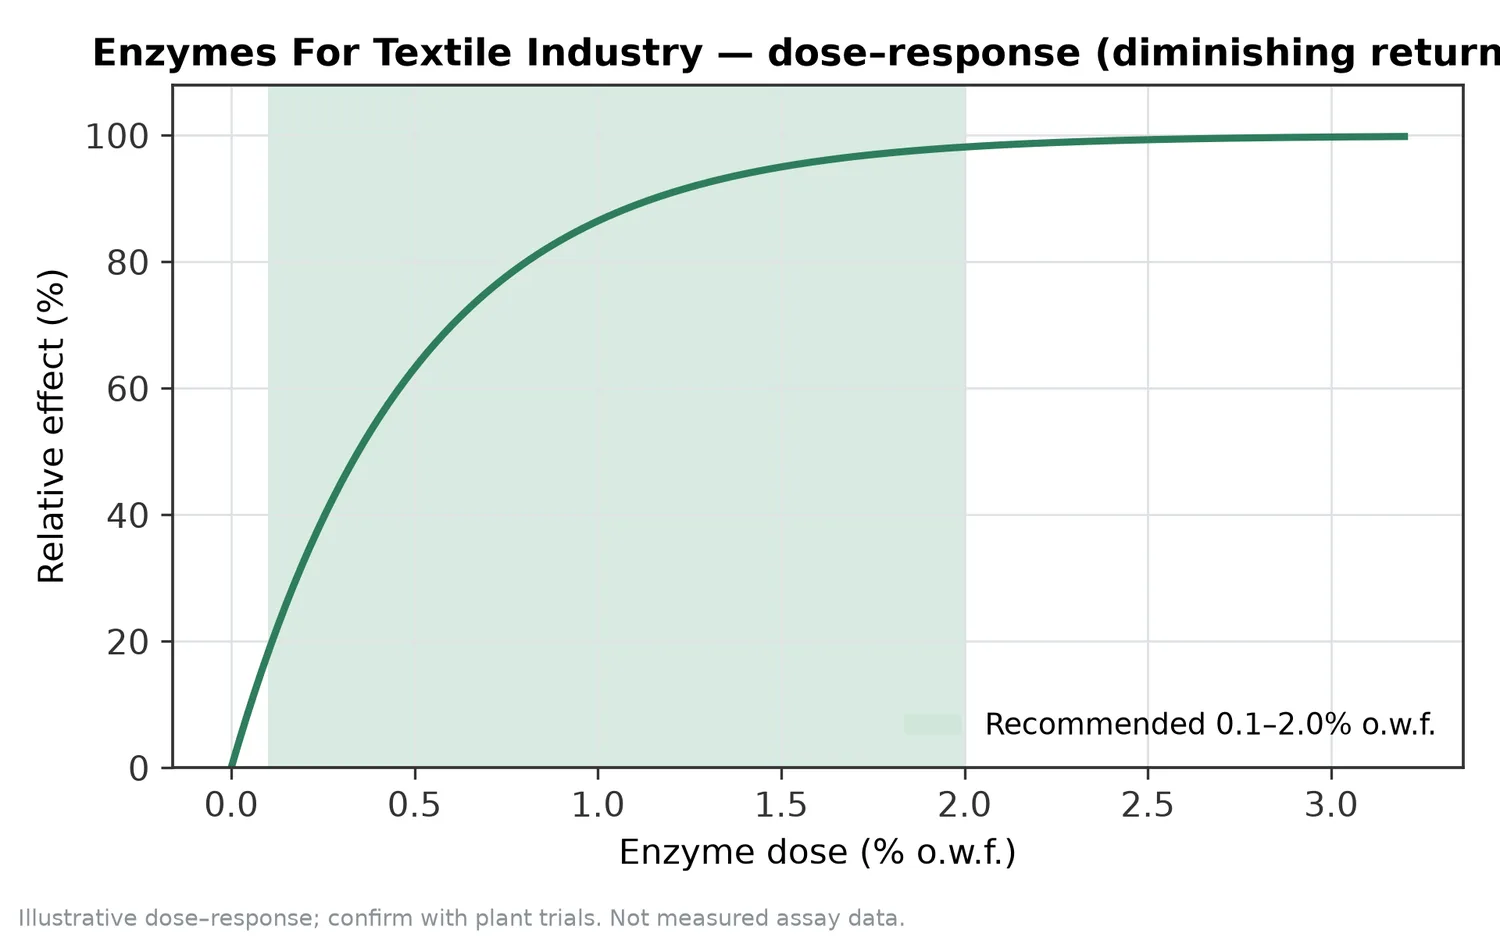
Bei der Textilveredelung kommt die Zugänglichkeit hinzu. Stärke in einer dicken Schlichte, Pektin unter hydrophoben Wachsen oder Cellulosefibrillen in dichtem Garn sind nicht gleichermaßen erreichbar. Mechanik, Vorbenetzung, Netzmittel und Badführung beeinflussen, ob das Enzym sein Substrat tatsächlich kontaktiert. Deshalb können gleiche Enzymklassen auf Strickware, Gewebe, Garn oder Denim unterschiedliche Resultate zeigen [16].
Auch das Prozessende ist technisch wichtig. Nach Erreichen des gewünschten Effekts muss die Enzymwirkung gestoppt oder durch Badwechsel, pH-/Temperaturänderung, Spülung oder nachfolgenden Prozess ausreichend begrenzt werden. Besonders Cellulasen und Proteasen dürfen nicht unkontrolliert weiterwirken, wenn Festigkeit, Gewicht oder Oberflächenbild kritisch sind [13].
Am besten abgesichert sind Anwendungen, bei denen Zielsubstrat und Qualitätsnutzen klar sind: Amylase für Stärke, Pectinasen für Baumwoll- und Bastfaser-Scouring, Catalase für Restperoxid, Cellulasen für Biopolishing und Denim-Finish. Übersichtsarbeiten zu enzymatischer Verarbeitung natürlicher Fasern und zu Entwicklungen in der Textilenzymatik ordnen diese Anwendungen als zentrale Felder nachhaltiger Textilveredelung ein [1].
Für Bioscouring gibt es eine breite Faserbasis: Baumwolle, Ramie und Jute werden in den Quellen konkret behandelt. Studien zu nachhaltigem enzymatischem Scouring von Baumwolle befassen sich zusätzlich mit Nachbehandlungen zur Verbesserung der Benetzbarkeit, was zeigt, dass Enzyme allein nicht immer die gesamte Hydrophilie liefern, sondern in Prozessketten wirken [7].
Für enzymatische Bleiche ist die Evidenz differenzierter. Glucoseoxidase-basierte Peroxidbildung wurde für textile Bleiche untersucht und mit konventioneller Bleiche verglichen [18]. Gleichzeitig bleibt Oxidationsbleiche ein anspruchsvoller Schritt, weil Weißgrad, Faserschonung, Prozesszeit und Abwasserparameter gleichzeitig erfüllt werden müssen [6].
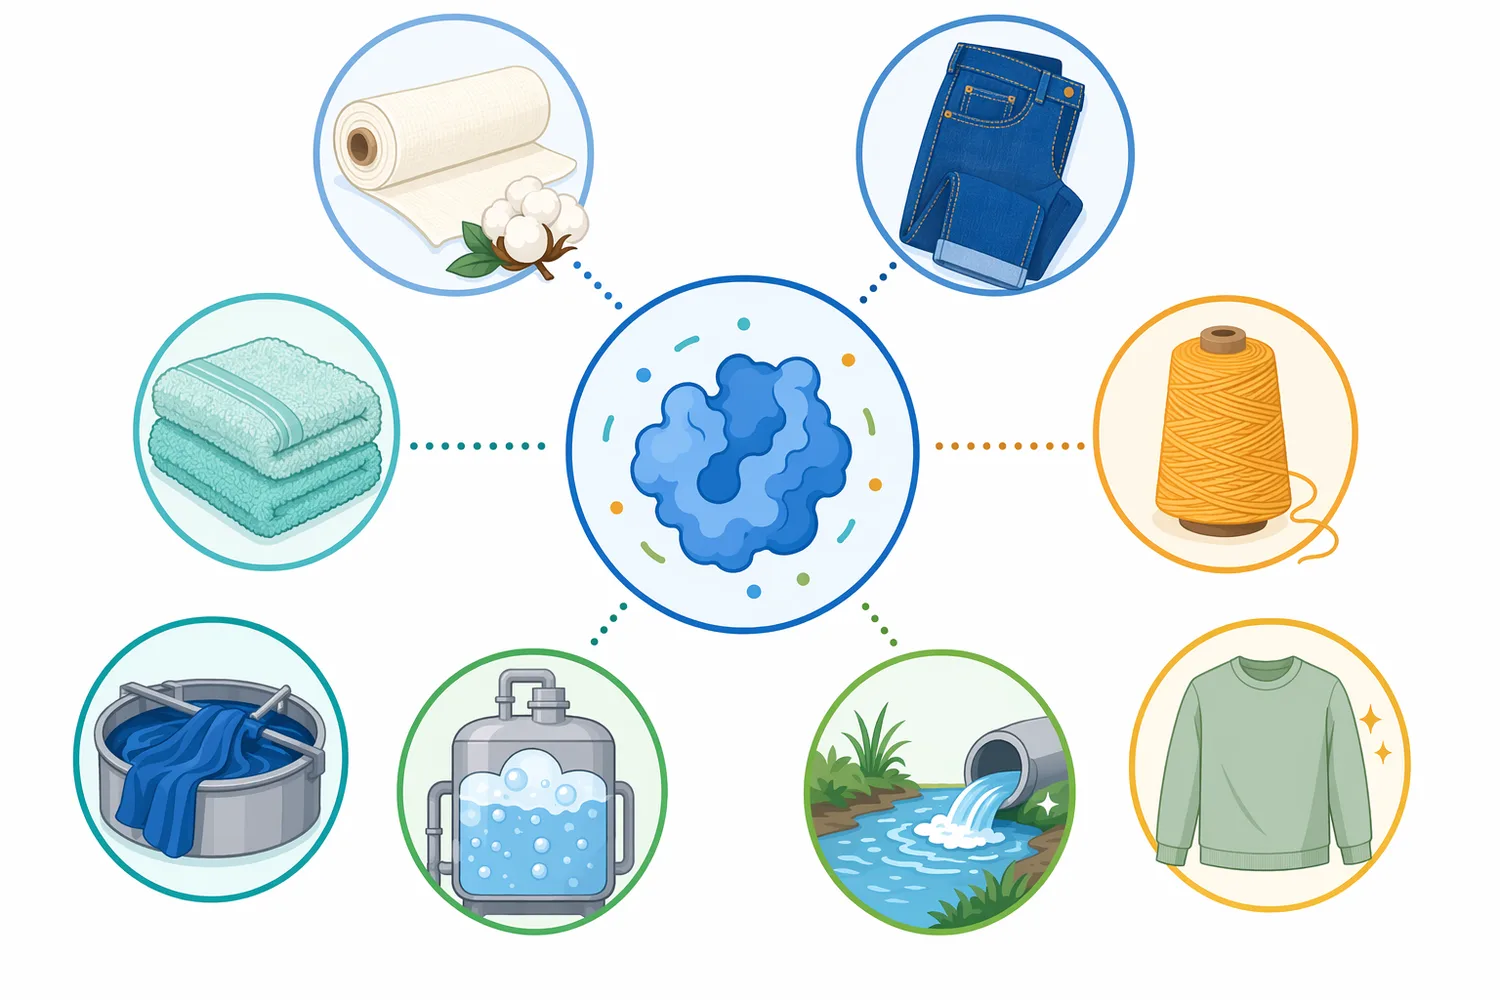
Enzymes.bio führt „Enzymes for Textile Industry“ als Produktkategorie für industrielle Textilanwendungen . Für Anwender ist diese Kategorie am sinnvollsten als funktionaler Baukasten zu verstehen: Amylase für Entschlichten, Scouring-Enzyme für Vorbehandlung, Catalase für Peroxidabbau, Cellulase für Biopolishing und Denim-Washing, Protease für proteinische Fasern sowie Spezialenzyme für ausgewählte oxidative oder faserbezogene Aufgaben.
Enzymes.bio ist dabei B2B-Lieferant, nicht Hersteller und nicht Labor. Das ist wichtig für die Erwartungshaltung: Die technische Eignung entsteht im Zusammenspiel aus gelieferten Produktinformationen, Sicherheitsdaten, Prozessbedingungen beim Anwender und produktionsnaher Validierung im jeweiligen Betrieb. CoA und SDS werden bei der Bestellung mitgeliefert.
Das Produkt wird in 1-kg-Einheiten direkt online verkauft. Diese Verpackungs- und Bestelllogik passt zu Anwendern, die definierte textile Enzymanwendungen in bestehenden Nassprozessen einsetzen oder bewerten möchten, ohne dass daraus eine Aussage über eine universelle Prozessfreigabe für jede Faser, Maschine oder Rezeptur folgt.
Textil-Enzyme sind am überzeugendsten, wenn sie eine klar definierte chemische Aufgabe übernehmen: Amylase spaltet Stärke beim Entschlichten, Pectinase und verwandte Enzyme erleichtern Bioscouring, Glucoseoxidase erzeugt Peroxid für enzymunterstützte Bleiche, Catalase entfernt Peroxidreste, Cellulase glättet cellulosische Oberflächen oder erzeugt Denim-Effekte, und Protease modifiziert proteinische Fasern [2].
Die Forschung stützt vor allem Anwendungen in der Vorbehandlung und im Finish natürlicher Fasern. Gleichzeitig zeigen Studien zu Einbadprozessen, Ramie, Jute, Flachs, Bambus und Denim, dass die Leistungsfähigkeit stark vom Material und der Prozessführung abhängt [21]. Enzyme sind deshalb keine pauschale Ersatzchemie, sondern präzise Werkzeuge für gut definierte Prozessschritte.
Für B2B-Anwender bietet Enzymes.bio diese Produktgruppe in online bestellbaren 1-kg-Einheiten an; CoA und SDS werden bei der Bestellung mitgeliefert. Wer Textil-Enzyme einsetzt, sollte sie als Teil einer Prozesskette betrachten: Substrat erkennen, Enzymfunktion auswählen, Prozessfenster kontrollieren und das Ergebnis am tatsächlichen Textilartikel bewerten.
Verkauf in 1 kg-Einheiten, ab Lager und versandbereit. Bestellen Sie direkt in unserem Shop — bezahlen Sie online, wir bearbeiten Ihre Bestellung. Ein Analysenzertifikat und ein Sicherheitsdatenblatt liegen jeder Bestellung bei.
Enzymes For Textile Industry kaufen →Nummeriert nach Reihenfolge der Erstzitation. Open-Access-Quellen, jeweils zum Veröffentlichungszeitpunkt auf Erreichbarkeit geprüft; die Zitationsnummern im Text verlinken hierher.