Respuesta directa: Enzymes For Textile Industry de Enzymes.bio es una categoría de enzimas industriales para procesos textiles como desencolado con amilasa, biopulido con celulasa, lavado de denim, neutralización de peróxido con catalasa y tratamientos selectivos sobre lana o fibras celulósicas. Su valor técnico está en la selectividad: cada enzima actúa sobre un sustrato definido —almidón, celulosa superficial, peróxido de hidrógeno, proteínas o hemicelulosas— para sustituir o complementar etapas químicas más agresivas cuando el proceso se ajusta correctamente .
Enzymes For Textile Industry no designa una sola molécula, sino una familia de biocatalizadores usados en diferentes puntos del procesamiento textil. En una ruta típica de algodón o mezclas, pueden intervenir amilasas para retirar aprestos de almidón, enzimas de preparación para apoyar el descrudado, catalasas para eliminar peróxido residual después del blanqueo, celulasas para mejorar la superficie o generar efectos en denim, y proteasas para modificar de forma controlada fibras proteicas como la lana .
La razón de su uso es química y operativa. Las enzimas aceleran reacciones específicas a temperaturas y condiciones de proceso compatibles con equipos textiles, pero no actúan de manera indiscriminada sobre todos los componentes del baño. Esta selectividad permite atacar el material que causa el problema —por ejemplo, almidón residual, fibrillas superficiales o peróxido de hidrógeno— sin depender siempre de tratamientos fuertemente alcalinos, oxidantes o mecánicamente agresivos.
Enzymes.bio debe entenderse aquí como proveedor en línea, no como fabricante ni laboratorio de desarrollo. La categoría de enzimas textiles se ofrece para compra directa en unidades de 1 kg, y la documentación asociada al pedido, como el certificado de análisis y la ficha de datos de seguridad, acompaña al producto adquirido .
Una enzima funciona como catalizador biológico: reduce la barrera energética de una reacción y acelera la transformación de un sustrato concreto. En textiles, ese sustrato puede estar en la fibra, en un auxiliar aplicado durante el tejido, en un residuo químico del baño o en suciedad adherida durante el uso. Por eso no tiene sentido hablar de “una enzima textil universal”; el rendimiento depende de que el sitio activo de la enzima reconozca el enlace químico o material que se desea transformar.
En el desencolado, la amilasa hidroliza enlaces glucosídicos del almidón usado como apresto. El almidón, que inicialmente forma una película protectora sobre el hilo, se convierte en fragmentos más solubles o más fáciles de eliminar durante el lavado, lo que mejora la preparación del tejido para descrudado, blanqueo, teñido o acabado posterior.
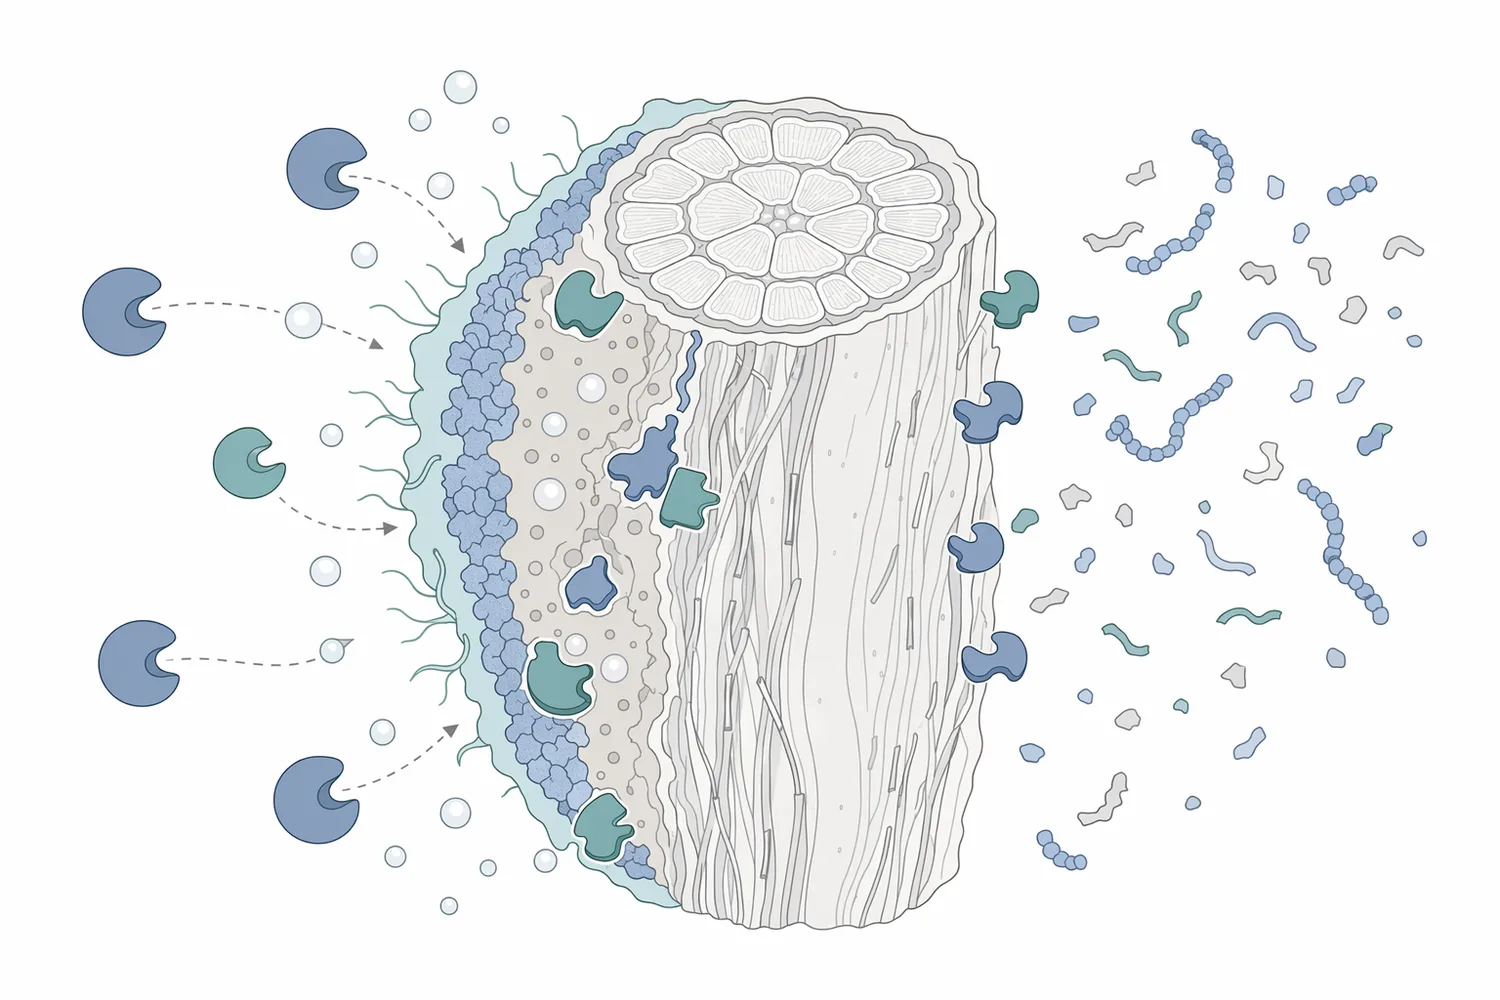
En el biopulido, la celulasa actúa principalmente sobre microfibrillas y extremos celulósicos expuestos en la superficie del tejido. El objetivo no es degradar la prenda ni reducir la resistencia de forma indiscriminada, sino desprender material superficial responsable de vellosidad, tacto áspero, aspecto grisáceo o formación de bolitas. La intensidad del efecto depende del sustrato, la accesibilidad de la fibra y las condiciones del proceso.
En la neutralización posterior al blanqueo, la catalasa cataliza la descomposición del peróxido de hidrógeno residual en agua y oxígeno. Esta reacción es especialmente útil antes del teñido porque pequeñas cantidades de oxidante residual pueden interferir con colorantes sensibles, generar variaciones de tono o exigir enjuagues adicionales si se emplean rutas convencionales.
En lana y otras fibras proteicas, las proteasas actúan sobre enlaces peptídicos en proteínas superficiales. En una aplicación textil controlada, esta acción puede modificar la capa externa de la fibra para influir en tacto, tendencia al enfieltrado o pilling; fuera de condiciones adecuadas, la misma especificidad puede convertirse en riesgo de daño si la reacción avanza más de lo deseado .
| Tipo de enzima | Sustrato principal | Etapa textil habitual | Mecanismo concreto | Resultado buscado |
|---|---|---|---|---|
| Amilasa | Almidón de apresto | Desencolado | Hidrólisis del almidón en fragmentos removibles | Mayor limpieza del tejido antes de teñir o acabar |
| Celulasa | Celulosa superficial y microfibrillas | Biopulido, denim, bio-wash | Modificación controlada de fibras celulósicas expuestas | Menos vellosidad, tacto más suave, aspecto envejecido en denim |
| Catalasa | Peróxido de hidrógeno residual | Después del blanqueo, antes del teñido | Conversión de H₂O₂ en agua y oxígeno | Menor interferencia oxidante y teñido más consistente |
| Proteasa | Proteínas de fibras como lana | Acabado anti-felting o anti-pilling | Hidrólisis controlada de proteína superficial | Reducción de efectos no deseados en superficie proteica |
| Hemicelulasa y enzimas auxiliares | Hemicelulosas y componentes vegetales | Preparación de fibras celulósicas | Degradación selectiva de polisacáridos no celulósicos | Apoyo a limpieza, preparación o modificación de fibras |
Esta comparación muestra la idea central: cada enzima se integra en una etapa concreta y no sustituye automáticamente a las demás. Una catalasa no elimina almidón, una amilasa no neutraliza peróxido y una celulasa no debe emplearse como si fuese un agente genérico de limpieza; el beneficio aparece cuando la reacción enzimática coincide con el problema real del proceso.
El desencolado es una de las aplicaciones más consolidadas de las enzimas en la industria textil. Durante el tejido, el hilo puede protegerse con aprestos que mejoran resistencia a la abrasión y reducen roturas; en algodón y mezclas, el almidón ha sido un componente habitual de estos sistemas. Antes de teñir o acabar, ese material debe retirarse porque bloquea la penetración de agua, auxiliares y colorantes.
La amilasa resuelve este problema mediante hidrólisis selectiva del almidón. Al romper la macromolécula en fracciones más pequeñas, reduce la integridad de la película de apresto y facilita su desprendimiento en el baño. Frente a rutas puramente químicas, la ventaja técnica está en que el ataque se dirige al polisacárido de encolado, no a la fibra celulósica como objetivo principal.
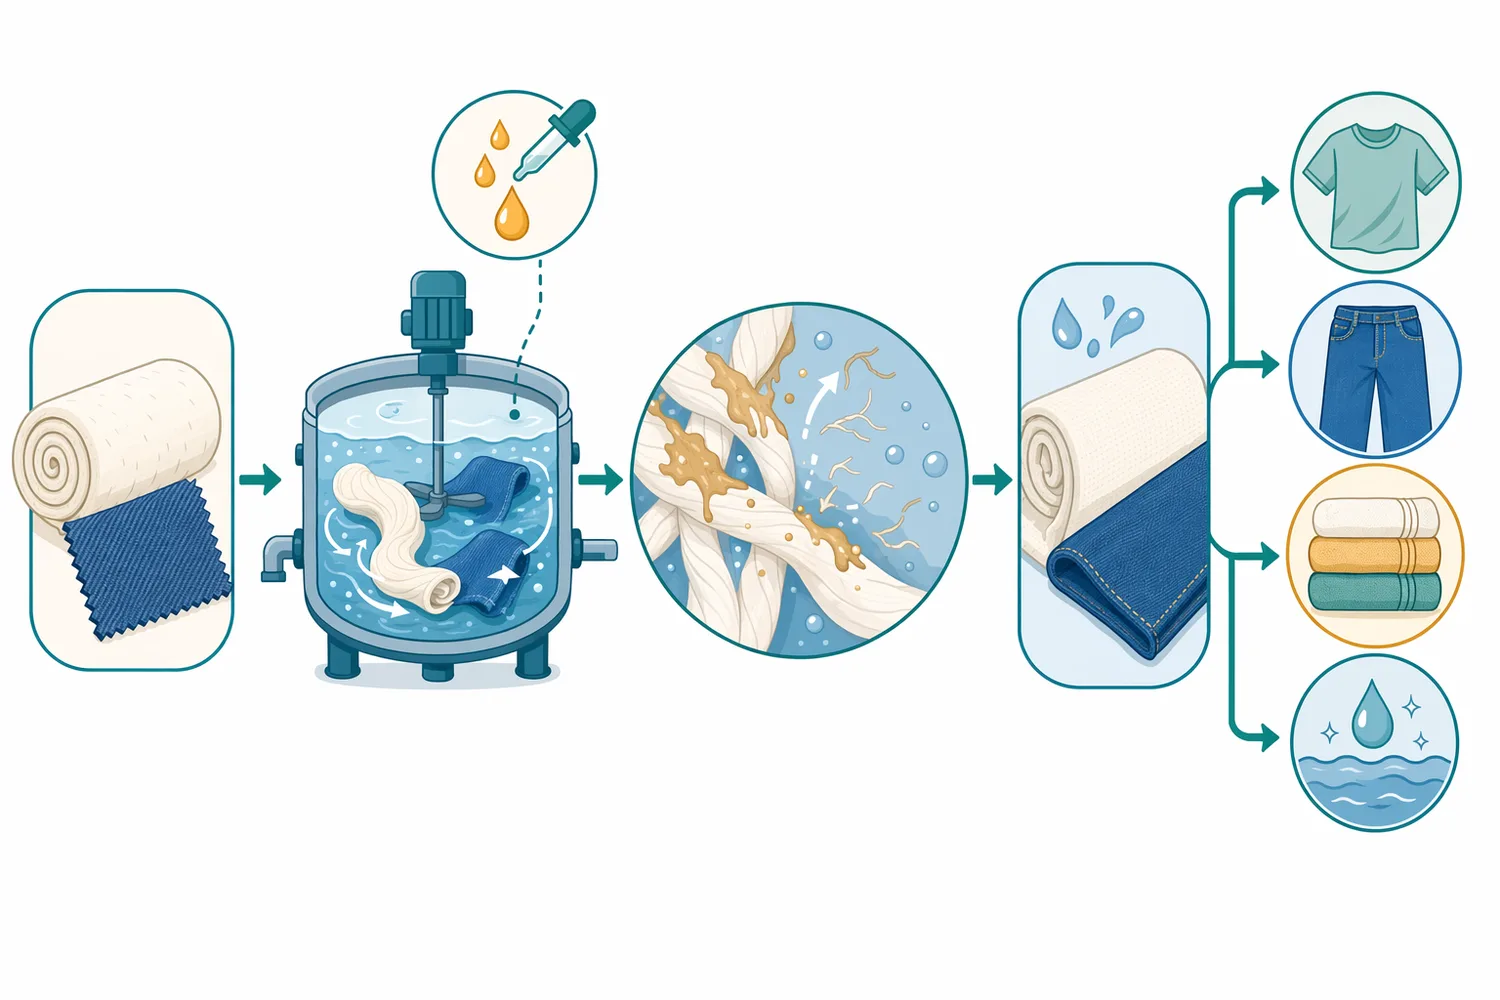
En producción, el desencolado enzimático se valora por la uniformidad que puede aportar a operaciones posteriores. Si el almidón queda de forma irregular, el tejido puede presentar diferencias de absorción, manchas, mala igualación de teñido o variaciones de tacto. Por eso la amilasa se interpreta mejor como una etapa de preparación: no genera por sí sola el acabado final, pero condiciona la calidad de los pasos siguientes .
El descrudado busca retirar impurezas naturales y de proceso presentes en fibras celulósicas: ceras, pectinas, residuos vegetales, aceites y otros materiales que reducen la humectación. En rutas convencionales, esta etapa puede implicar alcalinidad elevada y condiciones intensas. El uso de enzimas o sistemas asistidos por enzimas permite orientar parte de la acción hacia componentes específicos de la matriz vegetal.
En fibras de algodón, el desafío no es solo “limpiar” sino abrir la superficie para que el baño penetre de manera uniforme. Una preparación insuficiente afecta capilaridad, blancura, regularidad del teñido y reproducibilidad del acabado. Las soluciones enzimáticas descritas para procesamiento textil se presentan precisamente como herramientas para limpieza, preparación y mejora de absorción en tejidos celulósicos.
La ventaja potencial del biodescrudado no debe interpretarse como eliminación automática de todos los auxiliares químicos. En la práctica, las enzimas se integran con humectantes, agentes de proceso y condiciones mecánicas. Su contribución es reducir la dependencia de tratamientos indiscriminados cuando la receta está diseñada para que la enzima alcance su sustrato y no sea inactivada por incompatibilidades del baño.
El blanqueo con peróxido de hidrógeno es común en algodón y otros sustratos por su capacidad oxidante. Sin embargo, después del blanqueo, el peróxido residual puede ser problemático: sigue reaccionando, puede afectar colorantes y puede obligar a enjuagues extensos o al uso de reductores. La catalasa ofrece una ruta directa porque transforma el peróxido en productos simples: agua y oxígeno.
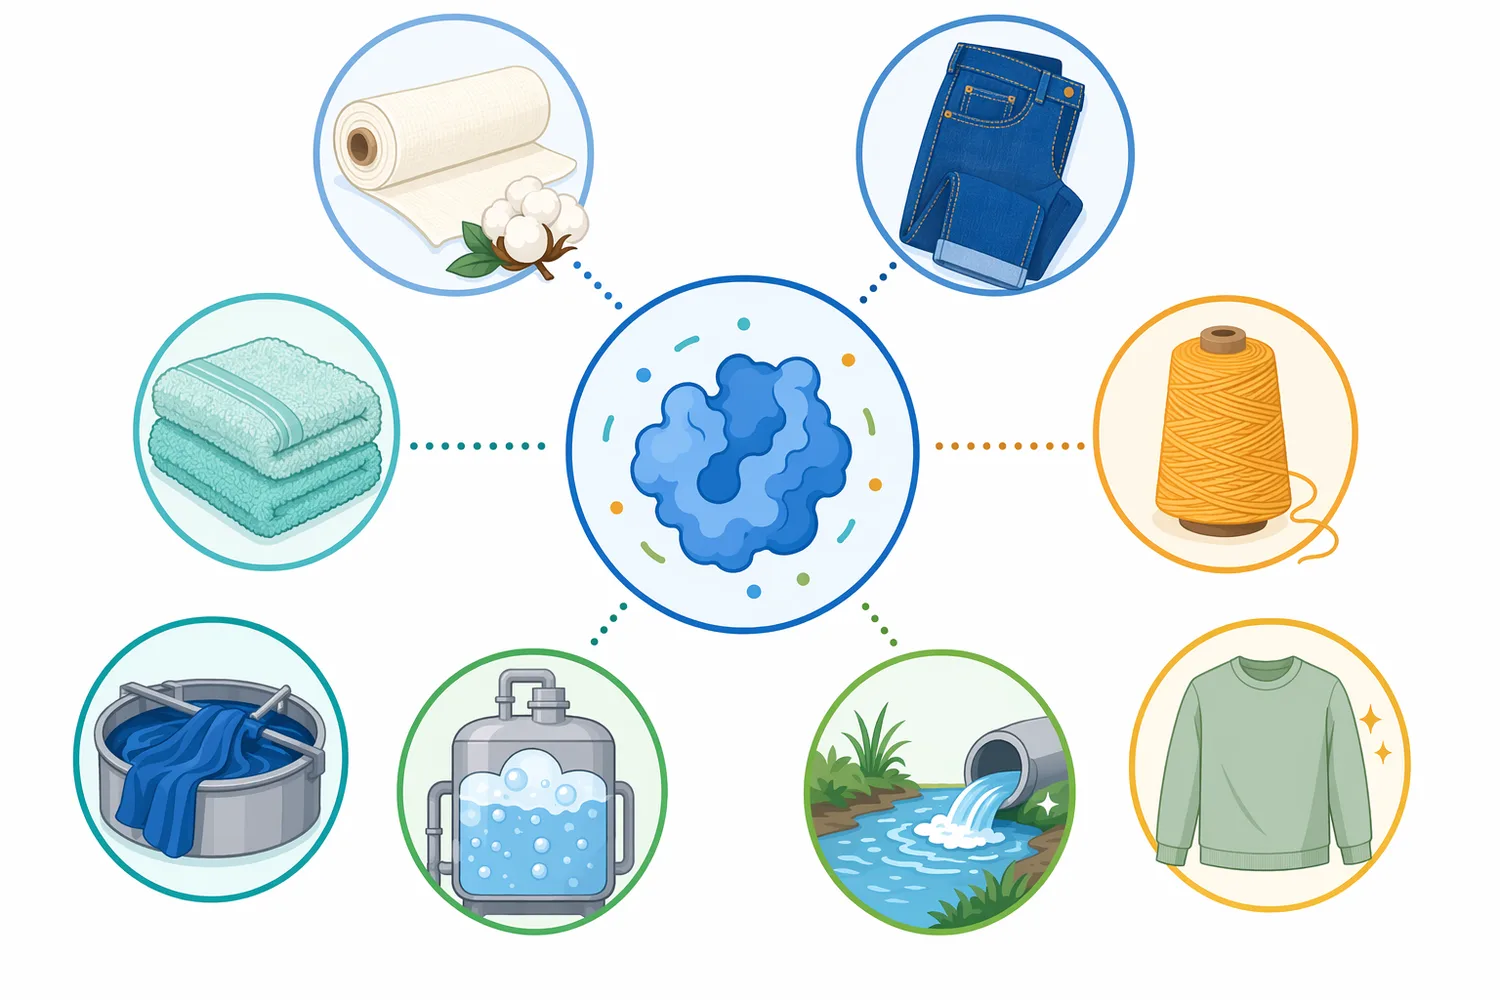
Desde el punto de vista del proceso, esta reacción tiene una finalidad clara: preparar el baño o el tejido para una etapa de teñido más predecible. Si el oxidante residual no se controla, puede alterar la cinética de fijación, degradar determinados colorantes o producir desviaciones de tono entre lotes. Por eso la catalasa no se usa como “limpiador general”, sino como herramienta de neutralización específica de H₂O₂.
La neutralización enzimática también puede simplificar la secuencia de lavado cuando se compara con estrategias basadas únicamente en dilución o eliminación por enjuagues sucesivos. No obstante, su rendimiento depende de que el entorno sea compatible con la enzima y de que la reacción se complete en el punto adecuado del flujo de proceso antes de introducir colorantes o auxiliares sensibles.
El biopulido se aplica a tejidos celulósicos para mejorar la superficie. Durante hilatura, tejido, tintura y uso, pueden quedar microfibrillas levantadas que dispersan la luz, retienen partículas y dan sensación de aspereza. La celulasa reduce ese material superficial al atacar regiones accesibles de celulosa en la cara externa de la fibra.
El resultado buscado es una superficie visualmente más limpia, con menor vellosidad y tacto más suave. En prendas de algodón, viscosa, lyocell u otros sustratos celulósicos, el biopulido puede mejorar la apariencia después de lavados repetidos porque reduce puntos de anclaje para bolitas y fibras sueltas. La clave técnica es que la reacción sea superficial y controlada, no una degradación profunda del tejido .
La celulasa exige especial atención porque el mismo mecanismo que elimina fibrillas puede causar pérdida de masa o debilitamiento si se prolonga en exceso o se aplica en condiciones no adecuadas. Por eso se integra como una etapa de acabado con objetivo definido: reducción de fuzz, mejora de tacto, aspecto más uniforme o preparación para un acabado posterior. La validación práctica debe hacerse sobre el tejido real, no solo sobre la categoría genérica de fibra.
En denim, la celulasa se usa para generar efectos de desgaste controlado y lavado enzimático. El denim teñido con índigo tiene color concentrado en la superficie de las fibras; al modificar microfibrillas y zonas expuestas, la celulasa facilita la liberación parcial de color superficial y contribuye a un aspecto envejecido. Esto permite obtener efectos tipo stone-wash con menor dependencia de abrasión mecánica intensa.
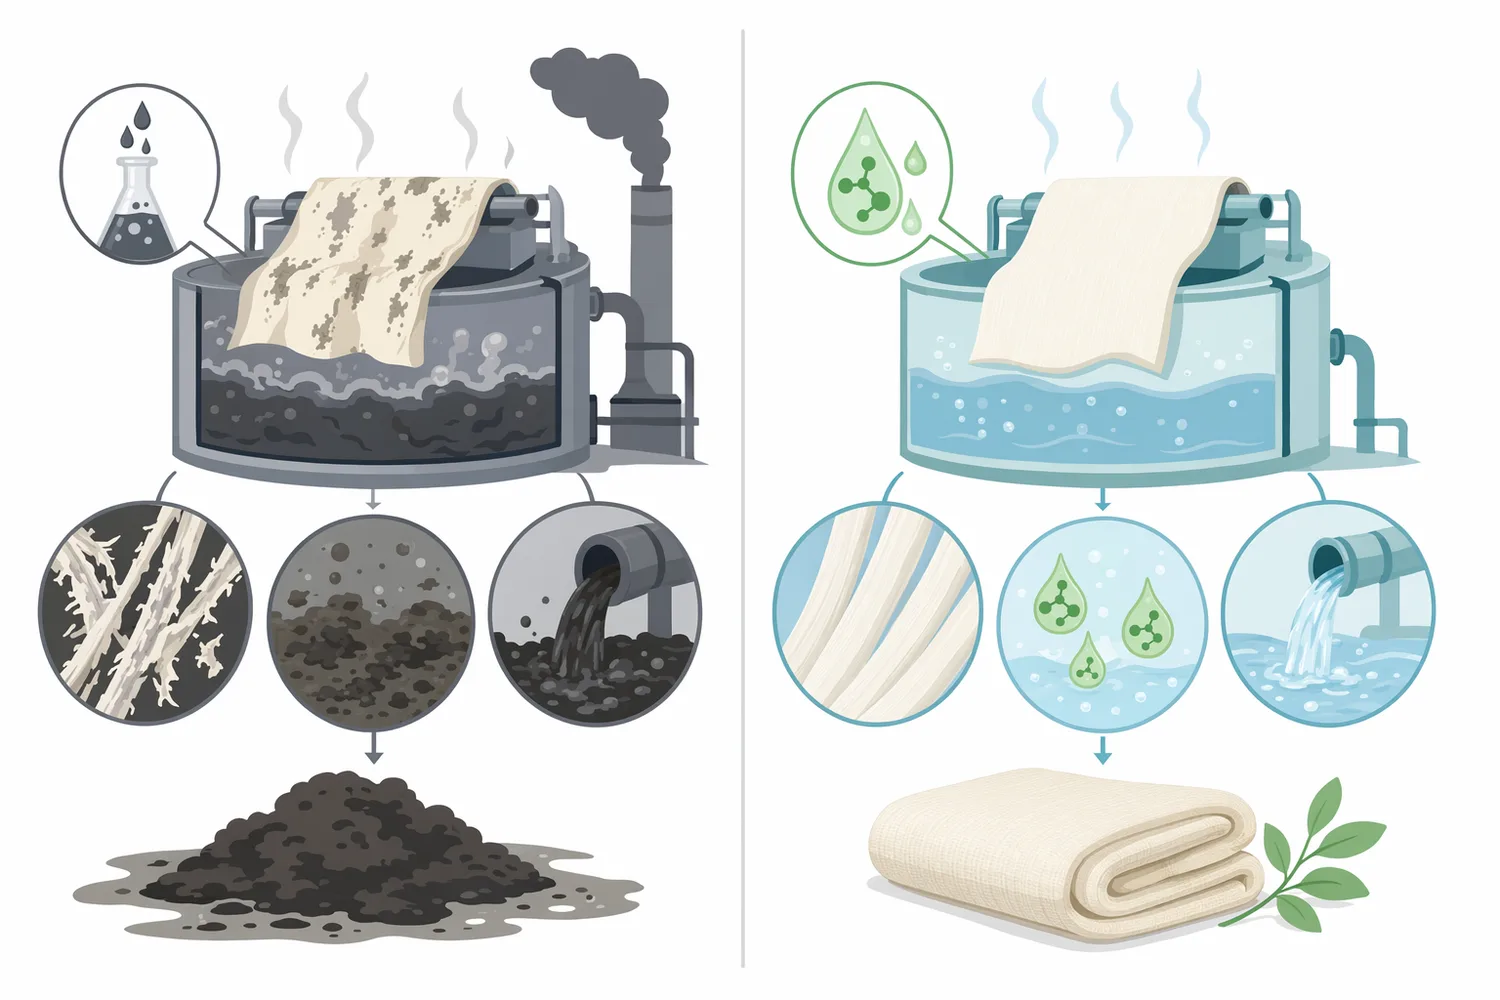
El mecanismo difiere de una decoloración química general. La celulasa no “blanquea” el índigo como objetivo primario; modifica la estructura celulósica superficial y facilita la remoción de partículas coloreadas o fibras expuestas durante el movimiento del baño. Por eso el resultado depende de la construcción del tejido, el tipo de teñido, la intensidad mecánica y la compatibilidad con otros auxiliares del lavado .
Una preocupación típica en denim es el backstaining, es decir, la redeposición de color desprendido sobre zonas claras, bolsillos o hilos de contraste. La elección del sistema enzimático y de los auxiliares del baño influye en la limpieza del contraste. Las soluciones textiles descritas para bio-wash y denim se orientan precisamente a equilibrar efecto desgastado, tacto suave y control visual de la prenda .
La lana tiene una estructura distinta a la del algodón: es una fibra proteica con escamas superficiales. Esas escamas participan en fenómenos como enfieltrado, encogimiento por fricción y formación de pilling. Las proteasas pueden modificar parcialmente esa superficie al hidrolizar proteínas accesibles, lo que ayuda a cambiar el comportamiento de la fibra frente a roce, lavado y uso .
El tratamiento enzimático de lana debe ser especialmente controlado porque la proteína no es un contaminante externo, sino parte de la fibra. En una aplicación adecuada, la acción se limita a la superficie y busca reducir efectos no deseados; en una aplicación excesiva, puede afectar resistencia, tacto o uniformidad. Esta diferencia explica por qué las proteasas textiles deben seleccionarse según sustrato y etapa, no añadirse como auxiliar genérico.
Las proteasas también aparecen en el cuidado textil por su capacidad para atacar manchas proteicas. Sin embargo, el contexto de lavandería y el contexto de acabado industrial no son equivalentes: en lavandería se busca remover suciedad del textil; en acabado de lana se modifica la propia fibra. En ambos casos, la lógica química es la misma —hidrólisis de proteínas—, pero el criterio de control es diferente.
Además del acabado en fábrica, las enzimas se utilizan en cuidado textil y lavandería industrial. En detergencia, su función es fragmentar manchas o residuos específicos para facilitar su desprendimiento: proteasas para proteínas, amilasas para almidones, lipasas para grasas y celulasas para componentes celulósicos o renovación superficial. Christeyns describe las enzimas como herramientas de limpieza selectiva que pueden mejorar el rendimiento del lavado cuando se formulan en un entorno adecuado.
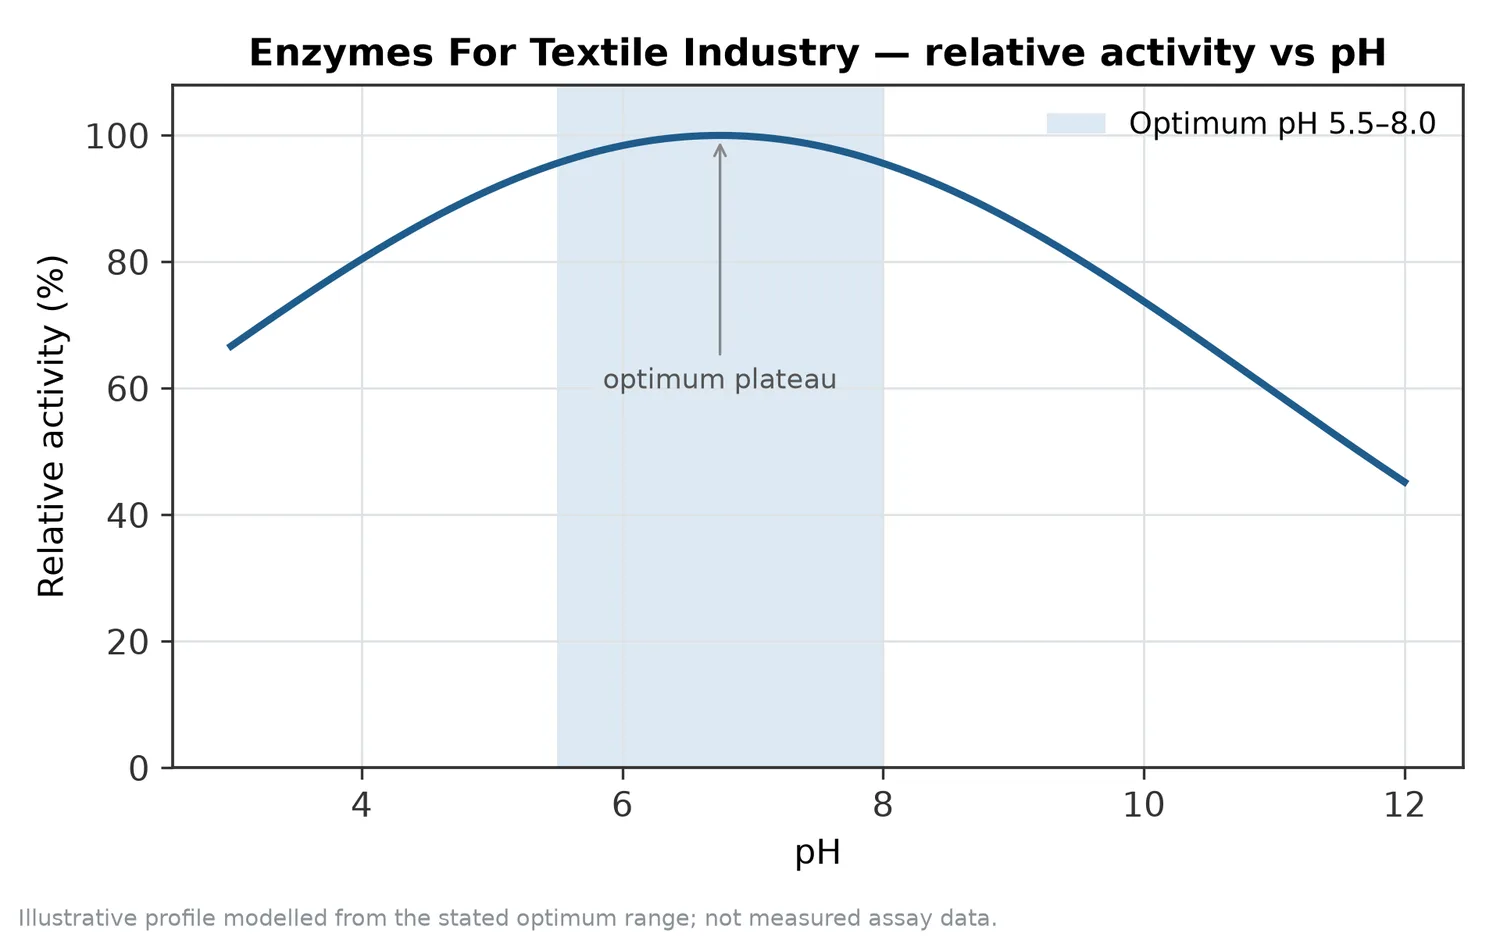
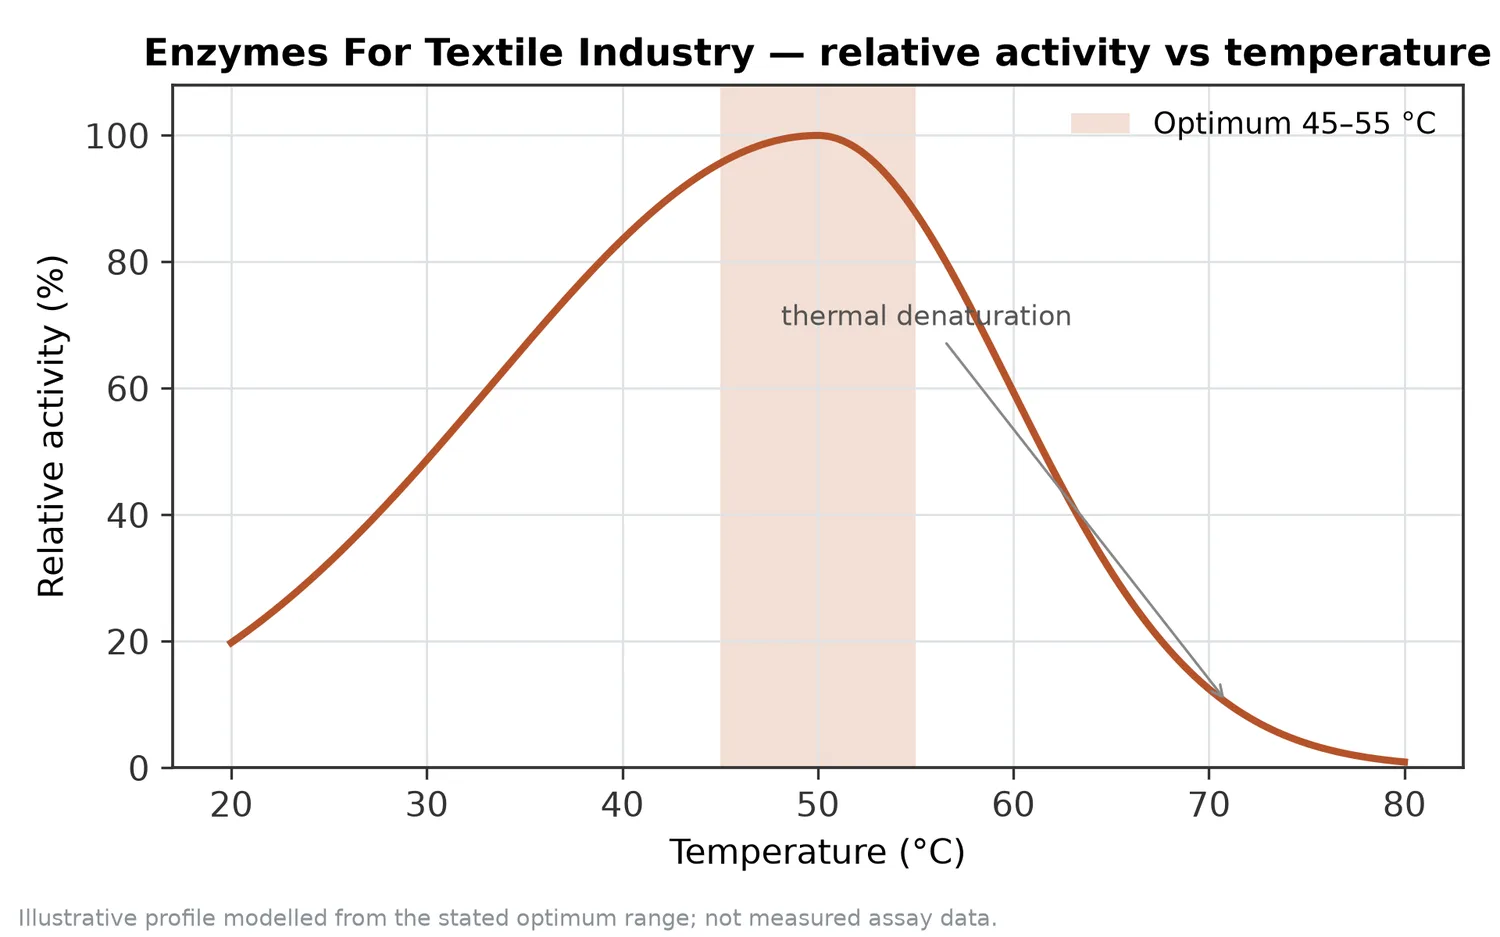
En este campo, la selectividad tiene una consecuencia práctica: una mezcla enzimática bien diseñada puede atacar varios tipos de suciedad sin aumentar de forma equivalente la agresividad química global. Sin embargo, el rendimiento depende de condiciones de lavado, pH, temperatura, tiempo, composición del detergente y tipo de tejido. Si una enzima se combina con sustancias incompatibles o se usa fuera de su ventana de trabajo, la limpieza puede caer aunque la formulación contenga el biocatalizador correcto.
La relación con la industria textil es directa, pero no idéntica. En lavandería, el objetivo suele ser mantener o recuperar limpieza; en acabado, se busca modificar una propiedad del tejido antes de su venta o uso final. Esta distinción evita extrapolar resultados de detergencia a procesos de tintura, denim o biopulido sin validación en la maquinaria y el sustrato específicos.
El primer factor crítico es el sustrato. Las enzimas no actúan sobre categorías comerciales amplias como “tejido sucio” o “algodón difícil”, sino sobre enlaces y materiales concretos. Si el problema es almidón, la respuesta lógica es una amilasa; si el problema es peróxido residual, catalasa; si se desea modificar vellosidad celulósica, celulasa. Elegir por nombre de etapa sin confirmar el sustrato puede generar resultados pobres.
El segundo factor es la accesibilidad. Una enzima solo puede actuar donde entra en contacto con su sustrato. En tejidos compactos, hilos muy torsionados, acabados repelentes o baños mal humectados, el acceso puede limitarse. Por eso la acción mecánica, la humectación y la secuencia de proceso son tan importantes como la enzima seleccionada.
El tercer factor es el entorno químico. pH, temperatura, oxidantes, reductores, tensioactivos, secuestrantes, sales y otros auxiliares pueden favorecer o inhibir la actividad. Las enzimas son proteínas funcionales y su estructura tridimensional sostiene el sitio activo; si el medio altera esa estructura o bloquea el acceso al sustrato, el rendimiento disminuye. Esto explica por qué una receta enzimática no debe tratarse como simple sustitución uno a uno de un producto químico convencional.
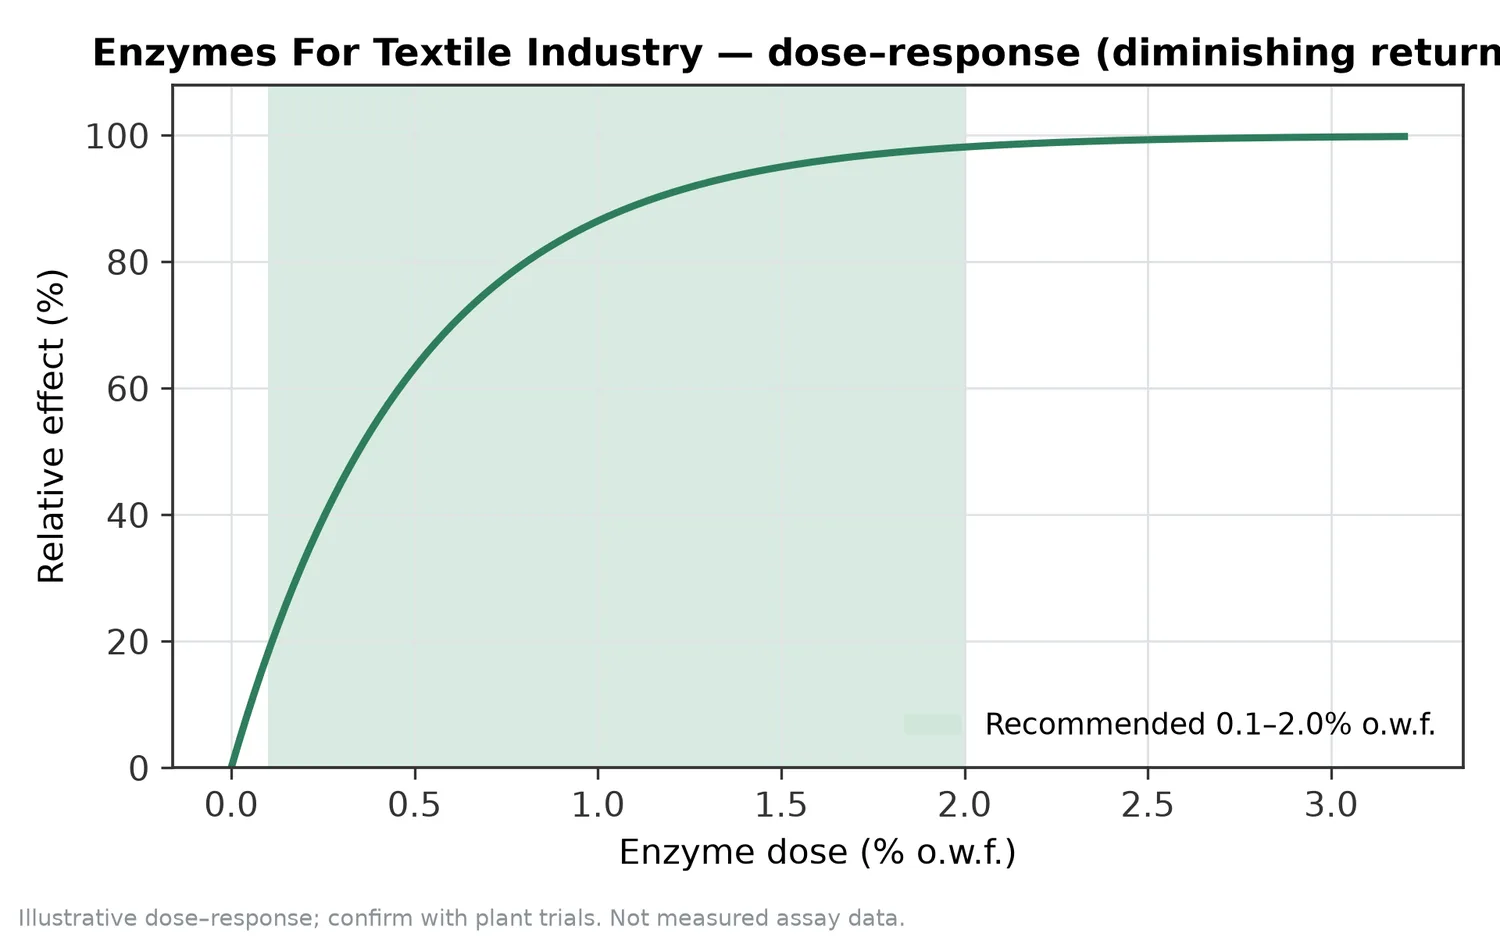
El cuarto factor es el tiempo de contacto y el punto de parada. En amilasa y catalasa, la meta suele ser consumir un sustrato residual; en celulasa y proteasa, la meta puede ser una modificación superficial limitada. En estos últimos casos, detener la reacción o pasar a la etapa siguiente en el momento correcto es decisivo para evitar pérdida de resistencia, tacto no deseado o variación entre lotes.
El beneficio más claro de las enzimas textiles es la selectividad. Un agente cáustico u oxidante puede modificar múltiples componentes del sistema; una enzima, en cambio, se orienta a un sustrato determinado. Esto permite diseñar procesos más finos: retirar almidón sin atacar de forma principal la fibra, eliminar peróxido antes de teñir o limpiar microfibrillas sin aplicar una abrasión mecánica excesiva.
Otro beneficio es la posibilidad de suavizar determinadas condiciones de proceso. En aplicaciones bien ajustadas, las enzimas pueden reducir la necesidad de tratamientos más severos o disminuir la dependencia de etapas de enjuague prolongadas. Esta ventaja se menciona tanto en procesamiento textil como en cuidado de textiles, donde el uso de enzimas se asocia con limpieza eficiente y mejor integración en sistemas de menor carga química.
En calidad de producto, las enzimas pueden aportar uniformidad. Un buen desencolado mejora la base para teñido; una neutralización eficaz del peróxido reduce interferencias oxidantes; un biopulido controlado mejora tacto y apariencia; y un lavado enzimático de denim permite obtener efectos visuales repetibles. Estos beneficios son medibles en planta mediante parámetros internos de calidad, aunque dependen de cada sustrato y receta .
También existe un beneficio ambiental potencial. Cuando reemplazan parcialmente agentes agresivos, reducen enjuagues o disminuyen daño mecánico, las enzimas pueden contribuir a procesos con menor consumo de recursos y menor carga de tratamiento posterior. Esta ventaja no es automática: depende de que el proceso completo —incluyendo agua, energía, auxiliares, reprocesos y efluentes— se evalúe como sistema.
El primer límite es que una enzima incorrecta no resolverá el problema. Si un tejido presenta mala absorción por ceras y pectinas, una catalasa no aportará la función principal; si el defecto proviene de peróxido residual, una amilasa no lo eliminará. La especificidad, que es la principal ventaja de la biocatálisis, también obliga a diagnosticar correctamente el sustrato o residuo que se desea modificar.
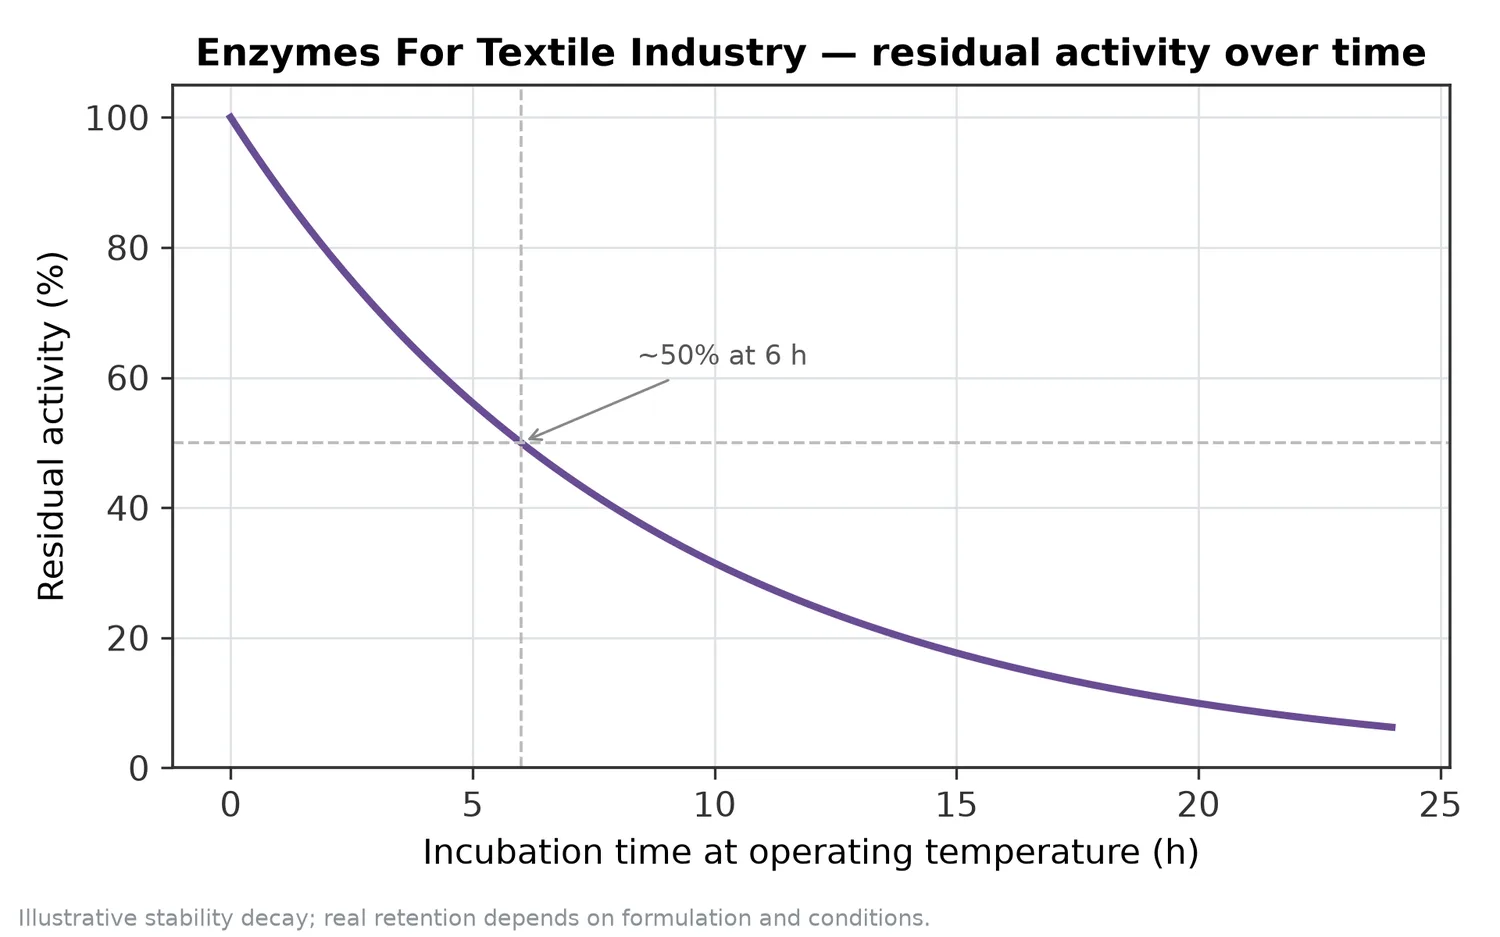
El segundo límite es la sensibilidad de las enzimas al entorno. Una proteína enzimática puede perder actividad si se expone a condiciones incompatibles o si se combina con auxiliares que la desnaturalizan o inhiben. En la práctica, esto significa que la enzima debe integrarse en la receta, no añadirse al final como corrección improvisada.
El tercer límite es el sobretratamiento. Con celulasas, una acción excesiva puede afectar pérdida de masa, resistencia o apariencia; con proteasas, puede dañarse la superficie proteica más allá del efecto buscado. El control del proceso es especialmente importante cuando la enzima actúa sobre la fibra y no solo sobre un residuo externo .
El cuarto límite es la extrapolación. Un resultado obtenido en un tejido, máquina o baño no garantiza el mismo efecto en otra construcción textil. La densidad del tejido, el tipo de hilo, la presencia de mezclas, el historial de pretratamiento y la acción mecánica cambian la accesibilidad del sustrato. Por eso las enzimas textiles deben considerarse herramientas de proceso, no aditivos universales.
La categoría Enzymes For Textile Industry de Enzymes.bio agrupa enzimas aplicables a preparación, acabado y lavado textil, incluyendo soluciones asociadas a amilasa, celulasa, catalasa, proteasa, hemicelulasa y sistemas enzimáticos para operaciones específicas. La página de la categoría presenta usos como desencolado, biopulido, denim, neutralización de peróxido y tratamiento de fibras celulósicas o proteicas .
Para el usuario B2B, el valor práctico está en disponer de enzimas textiles comprables en línea en unidades de 1 kg, con documentación del pedido incluida. Esto encaja con necesidades de reposición operativa, desarrollo interno de proceso o integración en recetas ya validadas por el usuario, sin presentar a Enzymes.bio como fabricante ni como laboratorio de análisis .
La selección debe basarse en la etapa del proceso y el sustrato objetivo. Amilasa para aprestos de almidón, catalasa para peróxido residual, celulasa para superficies celulósicas y denim, proteasa para fibras proteicas, y enzimas auxiliares para componentes vegetales o preparación de fibras. Esta correspondencia entre enzima y sustrato es la base técnica que permite obtener resultados reproducibles.
Las enzimas para la industria textil son herramientas de proceso basadas en reacciones específicas, no sustitutos genéricos de toda la química textil. Su utilidad se observa con claridad en desencolado con amilasa, neutralización de peróxido con catalasa, biopulido y denim con celulasa, y modificación controlada de fibras proteicas con proteasa.
El beneficio real aparece cuando la enzima se integra en la etapa correcta, con un sustrato accesible y un entorno compatible. En esas condiciones, puede mejorar preparación, uniformidad, tacto, apariencia, control de teñido y eficiencia del proceso; fuera de ellas, la misma enzima puede aportar poco o incluso generar efectos no deseados.
Enzymes.bio ofrece esta categoría como proveedor en línea de enzimas textiles en unidades de 1 kg, con documentación proporcionada junto con el pedido. Para un cliente industrial, la decisión técnica debe centrarse en la coincidencia entre enzima, sustrato, fibra y objetivo de proceso: esa es la diferencia entre usar “enzimas” como concepto general y aplicar biocatálisis textil de forma controlada .
Se vende en unidades de 1 kg, en stock y listo para enviar. Haga su pedido directamente en nuestra tienda: pague en línea y procesaremos su pedido. Con cada pedido se incluyen un Certificado de Análisis y una Ficha de Datos de Seguridad.
Comprar Enzymes For Textile Industry →