紡織用酵素(Enzymes For Textile Industry)是一組用於紡織濕加工與纖維改質的工業酵素,主要應用包括澱粉退漿、棉布生物精練、纖維素拋光、丹寧整理、過氧化氫去除、天然纖維去膠,以及部分合成纖維或混紡材料的後處理輔助。相較於強鹼、高溫氧化或大量石洗等傳統路線,酵素的價值在於「選擇性催化」:只針對特定基質或表層雜質反應,因此能在較溫和條件下降低纖維損傷、化學負荷與後段洗滌壓力。Enzymes.bio 作為酵素供應商,提供可線上購買的酵素產品;產品以 1kg 單位銷售,CoA 與 SDS 會隨訂單一併提供,本文聚焦應用與製程理解,不作為製造規格或實驗室方法文件。
「Enzymes For Textile Industry」並不是指某一種酵素,而是指可用於紡織產線不同段落的生物催化劑組合。紡織加工從紗線上漿、織造、退漿、精練、漂白、染色、後整理到回收,每一步面對的基質不同:有些是澱粉漿料,有些是棉纖維表面的果膠與蠟質,有些是丹寧布表面的纖維素微纖維,也可能是羊毛、絲等蛋白質纖維上的雜質或表面鱗片。因此,真正的酵素應用邏輯不是「加入酵素即可改善一切」,而是先辨認要處理的基質,再選擇能作用於該基質的酵素類型。
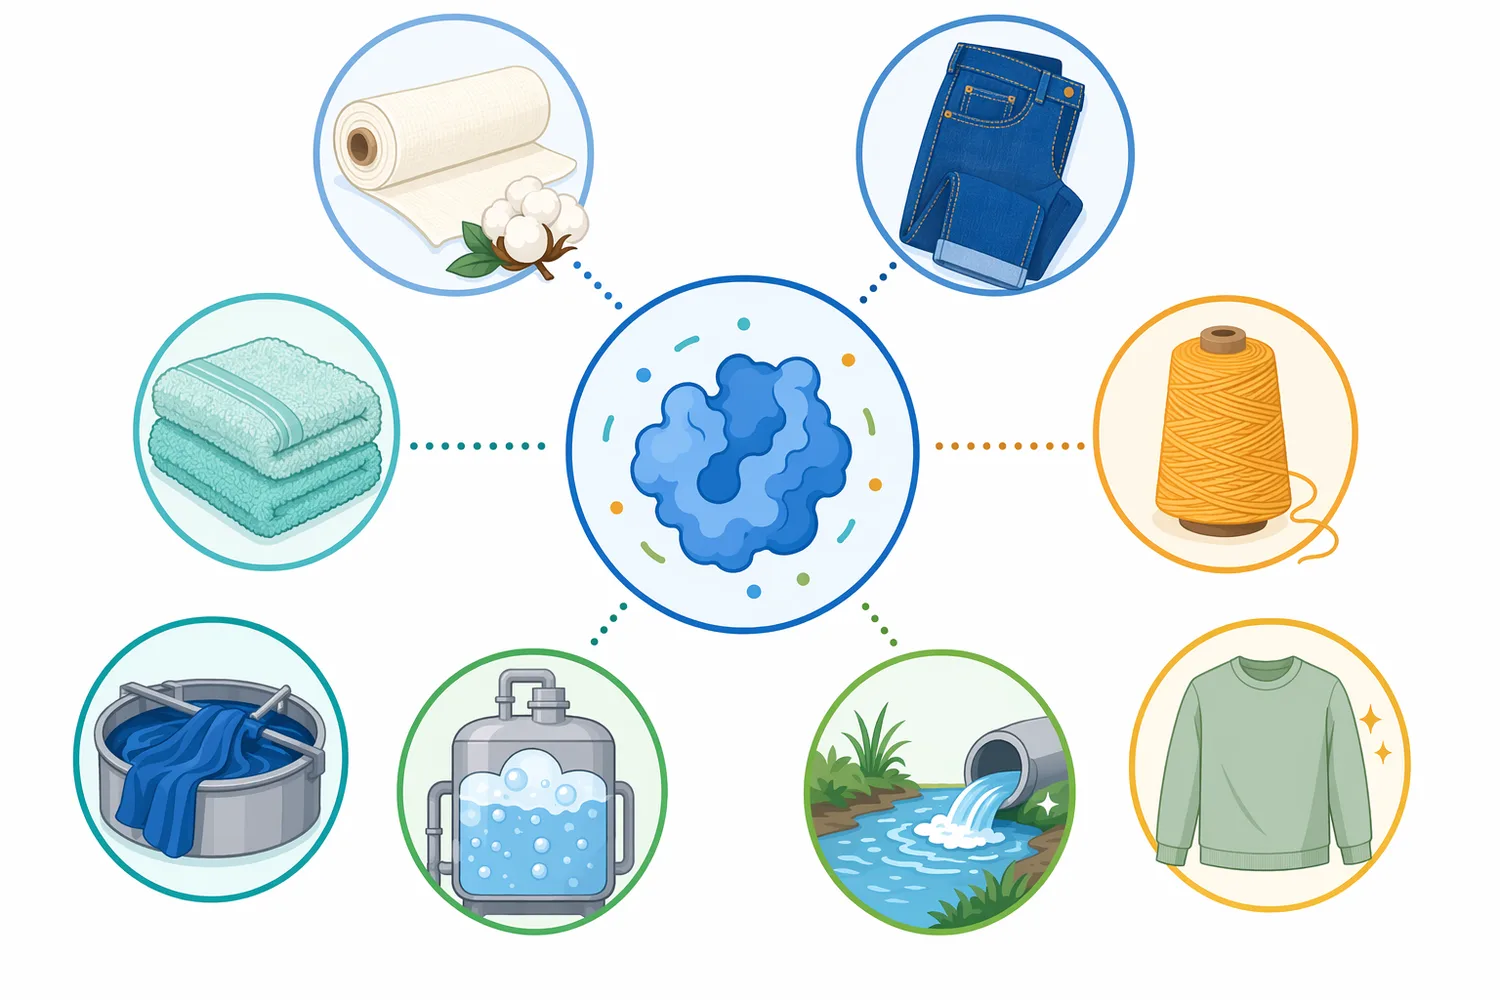
在 B2B 紡織場景中,常見類別包括澱粉酶、果膠酶、纖維素酶、蛋白酶、脂肪酶、過氧化氫酶、漆酶與其他氧化還原酵素。這些酵素的共同特徵是催化效率高、基質專一性強,且通常可整合到水浴、浸軋、批次染缸或連續濕加工流程中。Enzymes.bio 的產品頁與商店分類呈現多種酵素原料供應型態,適合由配方工程師或製程端依目標應用評估導入;其角色是供應酵素原料與隨貨文件,而非製造商或檢測實驗室。
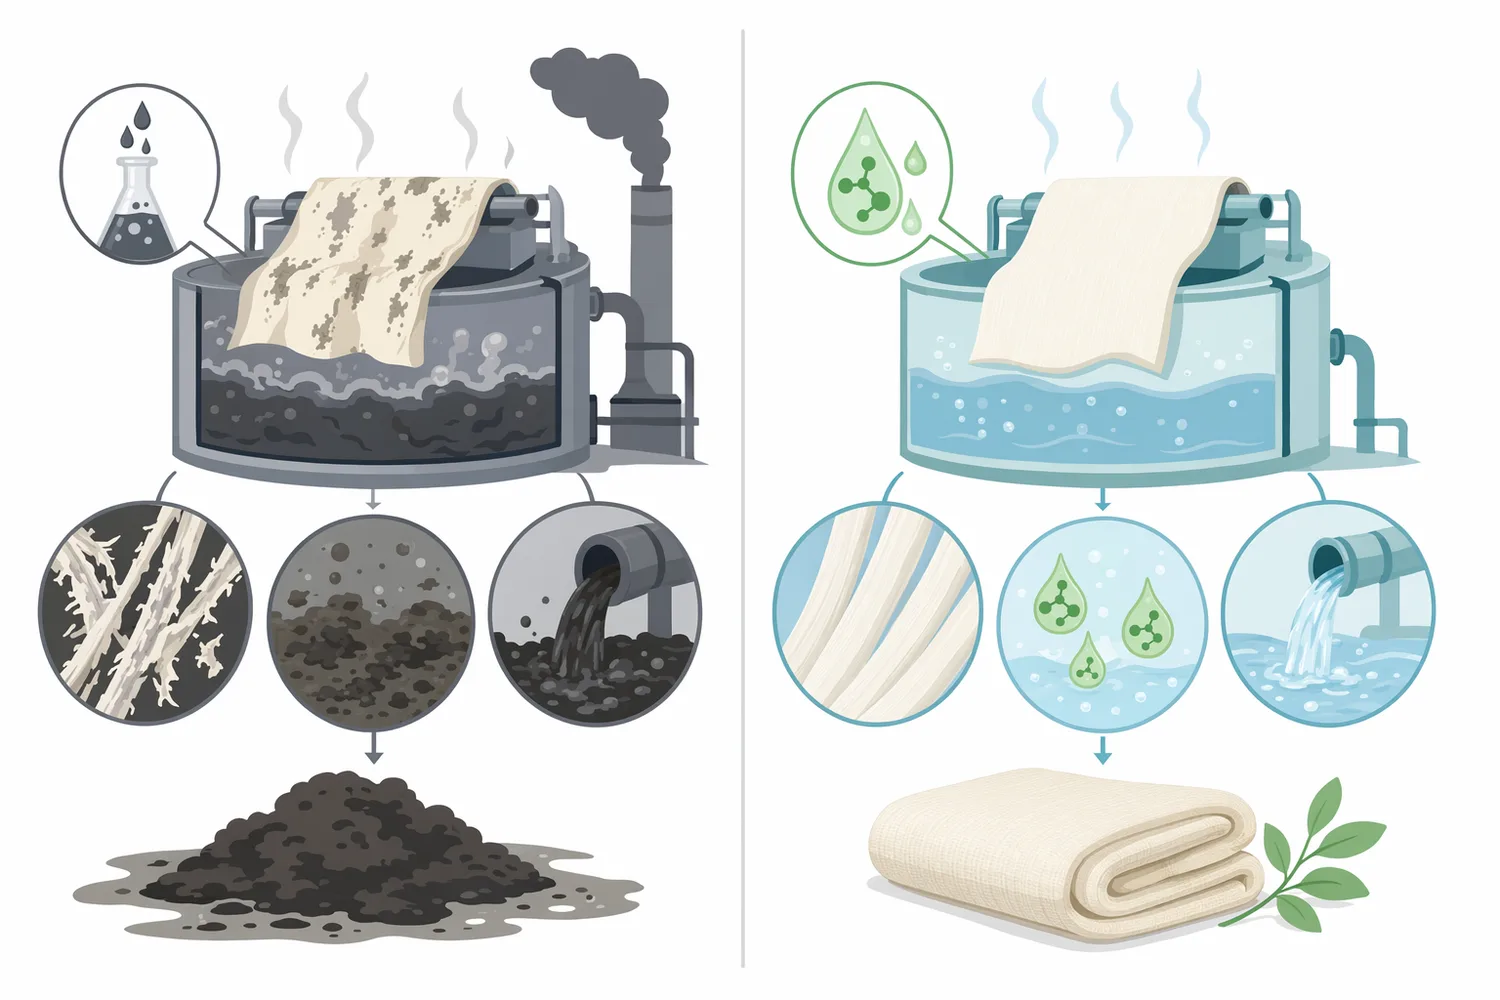
傳統紡織濕加工常依賴高溫、強鹼、氧化劑、還原劑與大量水洗來去除漿料、天然雜質與殘留化學品。這些方法可靠且速度快,但也帶來能源消耗、廢水處理、纖維強力損失與製程波動等問題。產業技術發展趨勢中,生物技術與低碳製程經常被視為製造業升級的一部分;對紡織業而言,酵素不是單純的「環保添加物」,而是可用來重設加工條件、減少不必要副反應的製程工具[1]。
酵素最大的製程價值在於選擇性。例如,澱粉酶可優先水解澱粉漿料,而不必像強鹼退漿那樣同時攻擊纖維與其他助劑;果膠酶可針對棉纖維表面的果膠網絡,使後續精練更容易進行;纖維素酶可控制性地處理棉布表面毛羽,改善手感與外觀。這種「只在需要反應的位置反應」的特性,使酵素特別適合高附加價值布料、敏感纖維、混紡材料與希望降低後段處理負擔的產線。
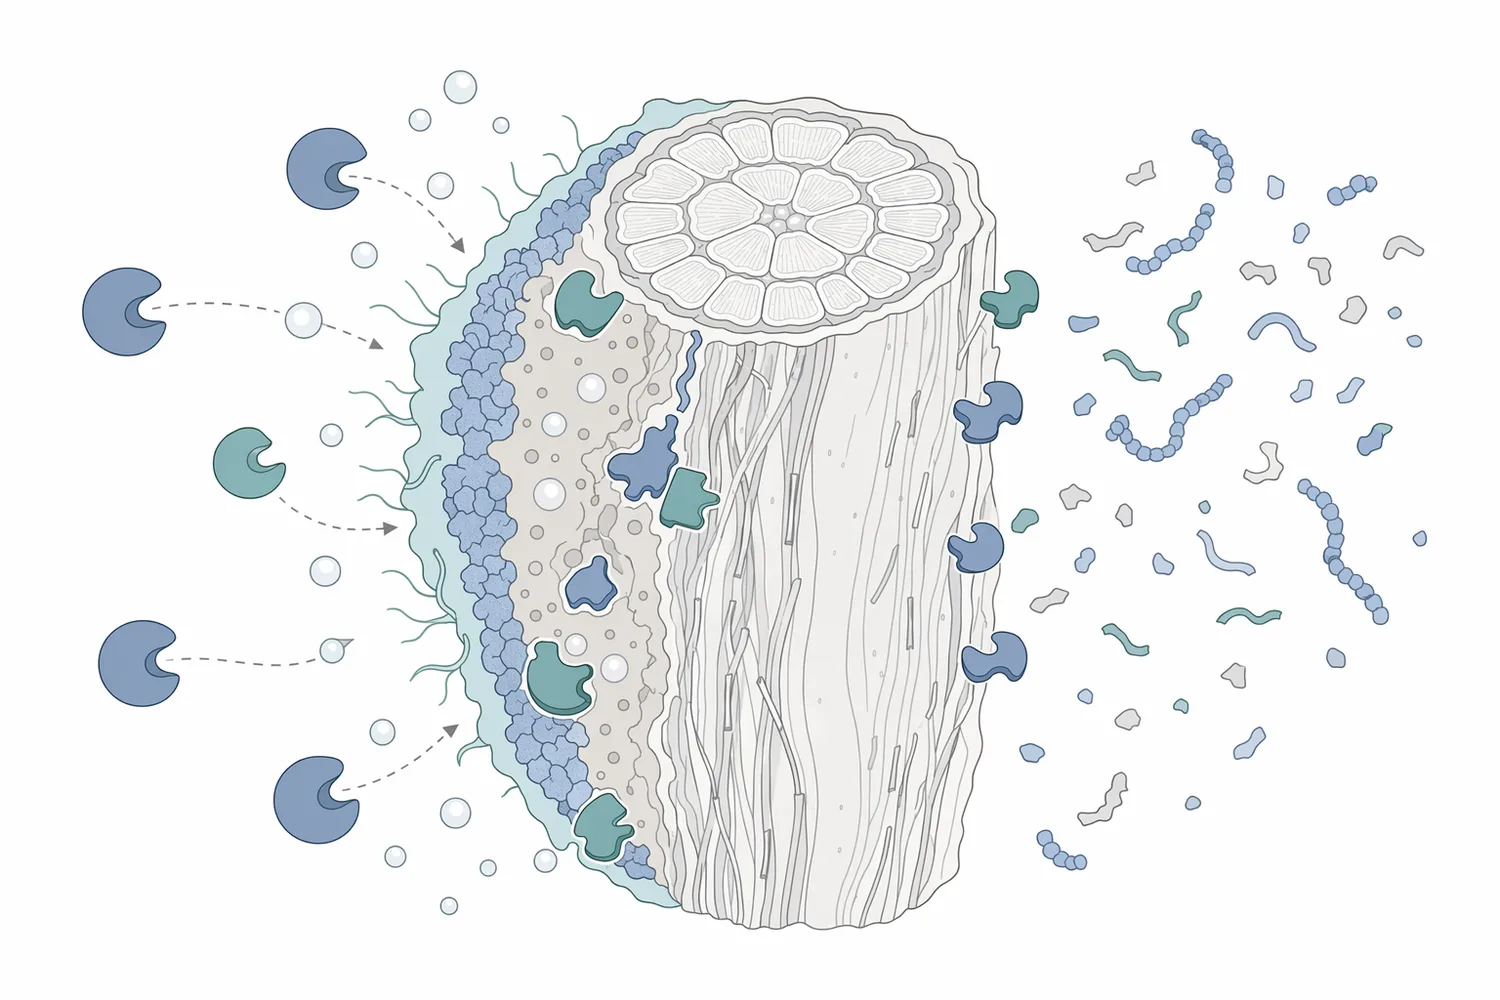
此外,紡織品回收與循環材料的興起,也讓酵素成為材料分離與表面改質的候選工具。雖然目前並非所有纖維回收都能完全依靠酵素完成,但在聚合物改質、天然纖維去膠、混紡拆解輔助與廢水中有機負荷降低等方向,酵素有機會與機械破碎、分選、化學回收或物理再製流程共同組成更低衝擊的技術路線。產業技術資料對循環、材料再利用與低碳製程的關注,也反映出這類生物製程正在從實驗概念走向工程整合[2]。
澱粉酶主要用於退漿。織造前,經紗常以澱粉或改質澱粉上漿,以提升紗線耐磨性與織造效率;但在染整前,這些漿料必須移除,否則會阻礙精練、漂白與染色。澱粉酶透過水解澱粉分子中的糖苷鍵,將大分子澱粉轉化為較易洗除的糊精與寡糖,使漿料從纖維表面脫離。
相較於單純強鹼退漿,酵素退漿的優點是對棉纖維本體較溫和,且可降低後續洗滌與中和負擔。實務上,退漿效果受漿料種類、織物組織密度、上漿量、浴液滲透性與停留時間影響;若漿料是聚乙烯醇、丙烯酸類或混合漿料,澱粉酶只能處理其中的澱粉成分,仍需搭配其他物理或化學步驟。這也是紡織用酵素導入時最重要的原則:酵素不是萬用清潔劑,而是基質專一的催化工具。
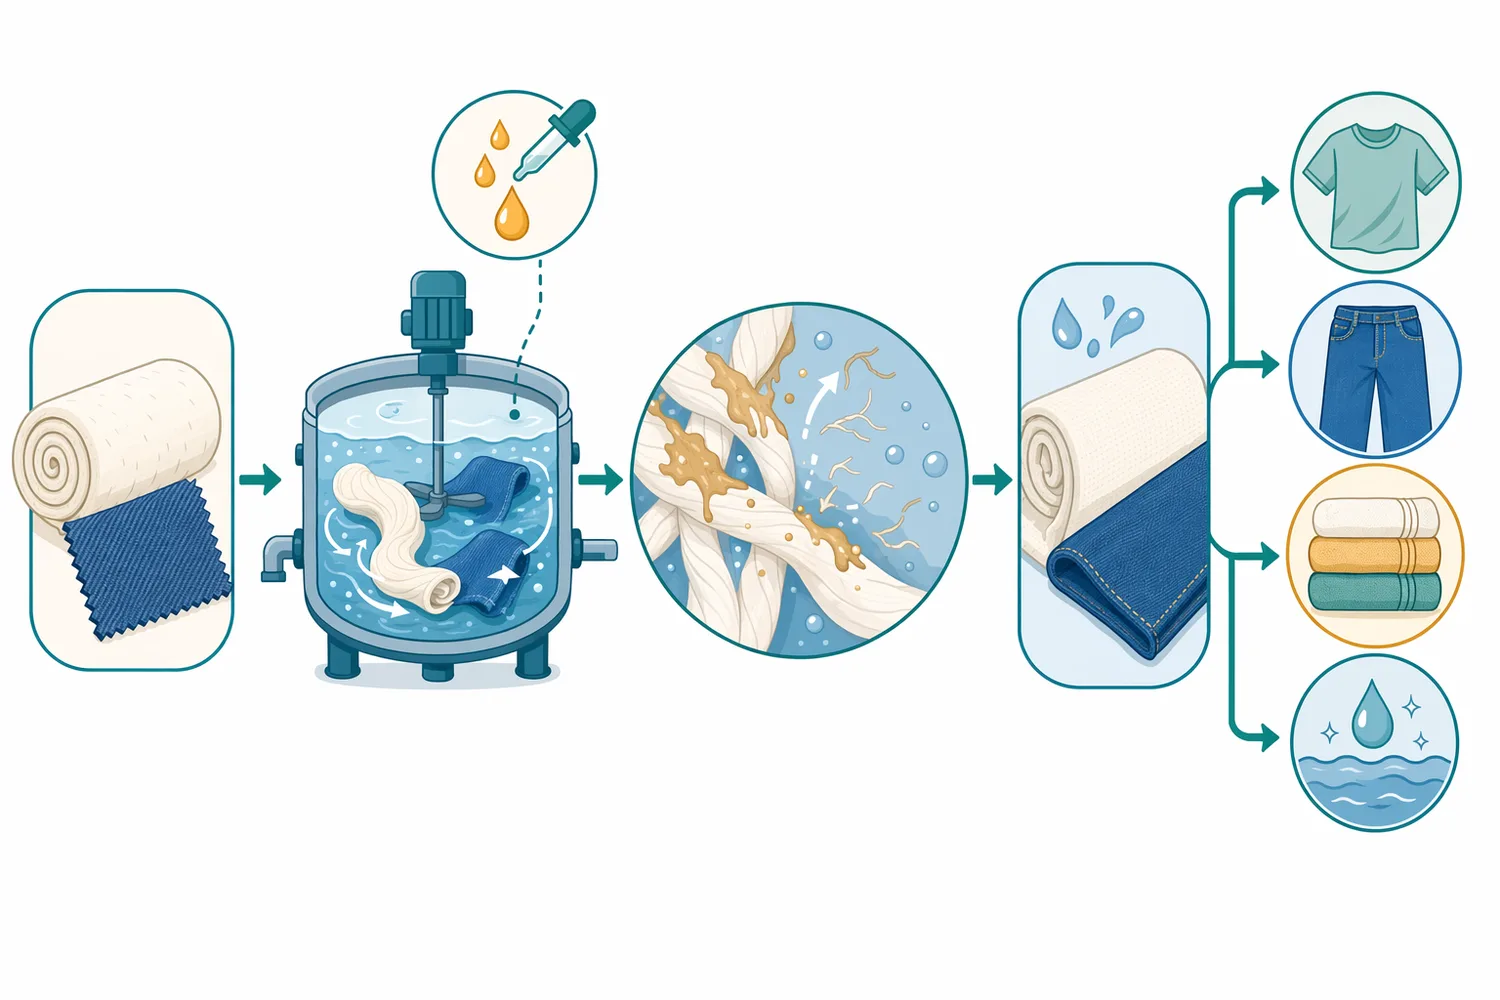
棉纖維雖然以纖維素為主,但原棉表面仍含有果膠、蠟質、蛋白質、灰分與其他非纖維素雜質。傳統精練多以高鹼條件皂化或溶出這些物質;生物精練則利用果膠酶破壞果膠網絡,讓附著於纖維表面的雜質更容易被洗除。果膠是植物細胞壁中的黏結性多醣,當果膠結構被水解後,原本包覆或連結在棉纖維表層的雜質會鬆動,纖維吸水性與後續染整均勻性可因此改善。
在麻、亞麻、黃麻、香蕉纖維等植物纖維中,去膠是決定纖維可紡性與手感的重要步驟。果膠酶、半纖維素酶與部分輔助酵素可協助分解膠質與非纖維素多醣,降低機械剝離或強化學處理強度。這類應用的關鍵不是把所有非纖維素成分完全去除,而是在纖維強力、柔軟度、可紡性與產率之間取得平衡。
纖維素酶是紡織業最具代表性的酵素之一,主要作用於棉、黏膠、萊賽爾等纖維素基材。纖維素酶可水解纖維素鏈中的 β-1,4 糖苷鍵,但在紡織加工中,目標通常不是大量分解纖維本體,而是控制性地移除布面突出的微纖維與毛羽。這種生物拋光能改善布面光潔度、降低起毛起球傾向,並使色澤看起來更均勻。
在丹寧布整理中,纖維素酶可取代部分浮石石洗功能。傳統石洗透過機械摩擦創造褪色與磨舊效果,但會產生石粉、設備磨耗與布料損傷。酵素整理則利用纖維素酶在纖維表層產生微尺度水解,使靛藍染料所在的表層纖維被選擇性鬆動或移除,形成較受控的洗舊效果。不過,纖維素酶使用過度可能造成強力下降、重量損失或尺寸穩定性變差,因此製程端必須把「手感改善」與「纖維損傷」放在同一個品質框架下管理。
蛋白酶可水解蛋白質中的肽鍵,適用於蛋白質纖維或蛋白質性污垢的處理。在羊毛加工中,蛋白酶可協助處理表面鱗片,改善手感或降低氈縮傾向;在絲織物中,蛋白酶也可能參與脫膠或表面修飾。不過,羊毛與絲本身就是蛋白質基材,因此蛋白酶的製程窗口更窄:反應太弱則效果不足,反應過度則會直接傷害纖維。
因此,蛋白酶在紡織業的定位通常不是粗放式清洗,而是高度受控的表面處理。它的優勢在於能在不使用強烈氯化或高鹼條件的情況下進行纖維表面改質;限制則是對纖維本體安全性、批次均勻性與後段滅活控制要求較高。
脂肪酶可水解三酸甘油酯與部分脂肪酸酯,將疏水性油脂轉化為較易乳化或洗除的成分。雖然脂肪酶常見於食品、清潔與油脂改質應用,但其催化邏輯也可延伸到紡織前處理:棉蠟、紡絲油劑、針織油、加工助劑與部分疏水性污垢,都可能影響後續吸水、染色與整理。Enzymes.bio 的脂肪酶相關資源說明了脂肪酶在油脂水解與加工應用中的基礎角色,可作為理解其在紡織油污處理中作用機制的參考。
在紡織配方中,脂肪酶通常不會單獨解決所有精練問題,而是與界面活性劑、潤濕劑或其他酵素配合,使疏水性殘留更容易被移除。若布料上含有矽油柔軟劑、特殊樹脂或高分子塗層,脂肪酶的作用可能有限,因為其基質專一性並不涵蓋所有疏水材料。
棉布漂白常使用過氧化氫。漂白後若殘留過氧化氫,可能干擾活性染料染色,造成色差、染料分解或重現性下降。過氧化氫酶可將過氧化氫分解為水與氧氣,使染色前的殘留氧化劑降低。其製程價值在於縮短或減少傳統大量水洗與還原性中和步驟,並降低染色浴受殘留氧化劑影響的風險。
漆酶、過氧化物酶等氧化還原酵素則可參與染料脫色、表面氧化改質或廢水處理輔助。這些應用通常比退漿或生物拋光更依賴配方設計與目標染料結構,因為不同染料、助劑與金屬離子環境會明顯影響反應結果。
| 應用段落 | 常用酵素類型 | 主要作用基質 | 製程目的 | 主要效益 | 常見限制 |
|---|---|---|---|---|---|
| 退漿 | 澱粉酶 | 澱粉、改質澱粉漿料 | 移除織造漿料 | 降低強鹼需求、保護棉纖維、改善後續染整 | 對非澱粉類合成漿料效果有限 |
| 生物精練 | 果膠酶、半纖維素酶、脂肪酶 | 果膠、半纖維素、蠟質、油脂 | 提升吸水性與潔淨度 | 較溫和、降低化學負荷、改善染色均勻 | 對高污染或特殊塗層需搭配其他處理 |
| 生物拋光 | 纖維素酶 | 棉或再生纖維素表面毛羽 | 降低起毛起球、改善手感 | 布面更平滑、外觀更均一 | 過度反應可能造成強力或重量損失 |
| 丹寧整理 | 纖維素酶 | 丹寧布表層纖維素 | 洗舊、褪色、柔化 | 減少浮石使用、效果較可控 | 需管理返沾色與布面強力 |
| 漂白後處理 | 過氧化氫酶 | 殘留過氧化氫 | 染色前去除氧化劑 | 減少水洗與中和壓力、提高染色穩定 | 對漂白本身不等同替代 |
| 蛋白質纖維整理 | 蛋白酶 | 羊毛、絲或蛋白質污垢 | 表面改質、柔化、污垢去除 | 可降低強烈化學處理 | 需避免傷害纖維本體 |
| 植物纖維去膠 | 果膠酶、半纖維素酶 | 果膠、膠質、非纖維素多醣 | 提升可紡性與柔軟度 | 降低化學去膠強度、改善纖維品質 | 原料變異大,需依纖維來源調整 |
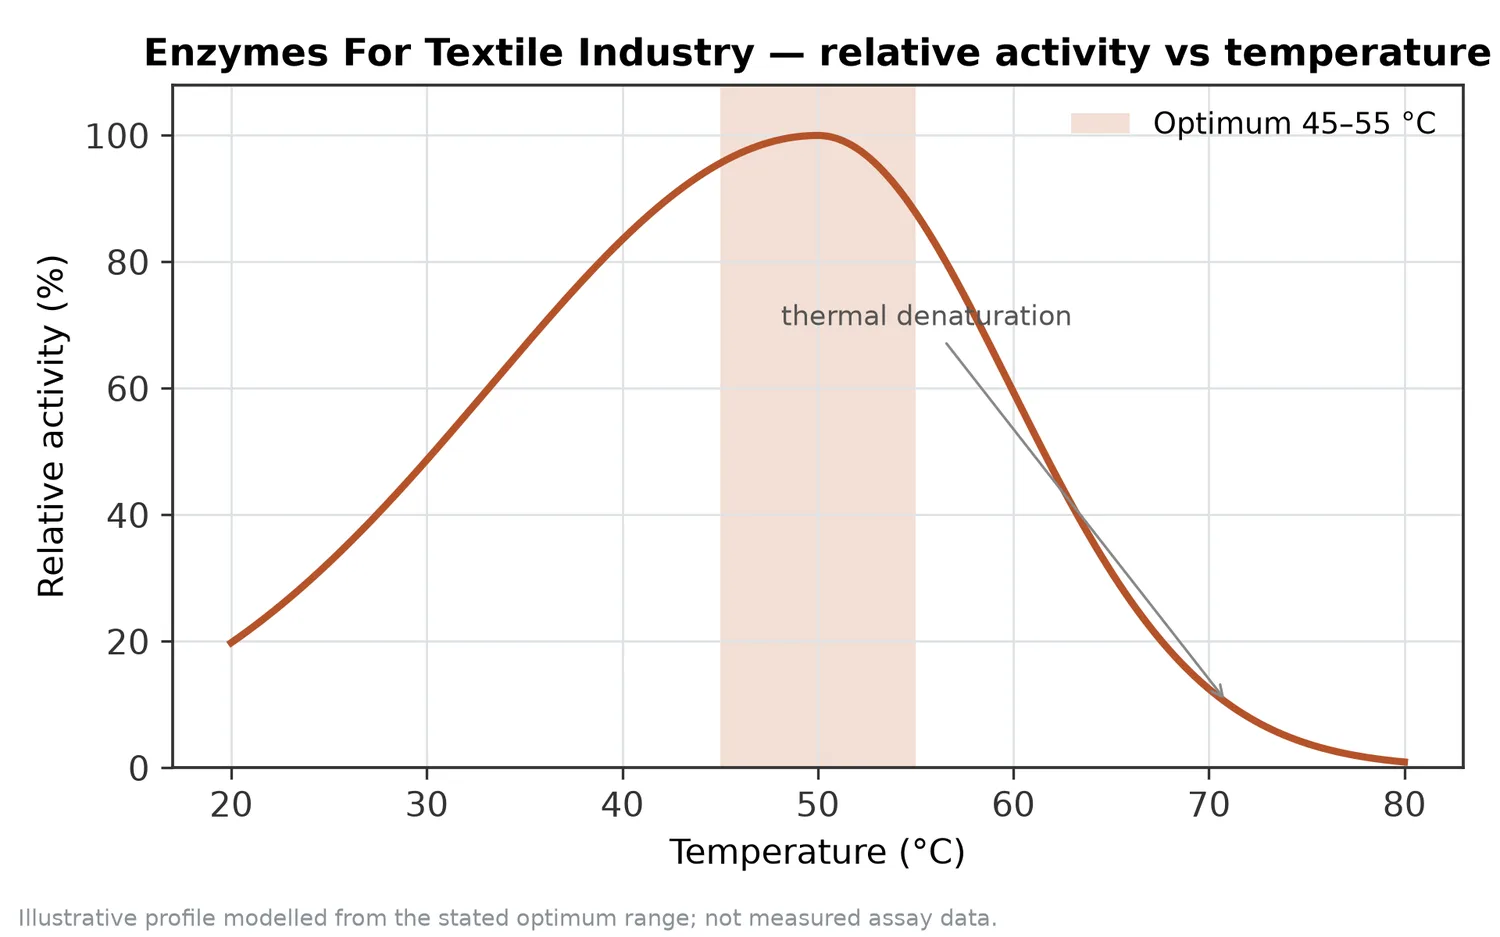
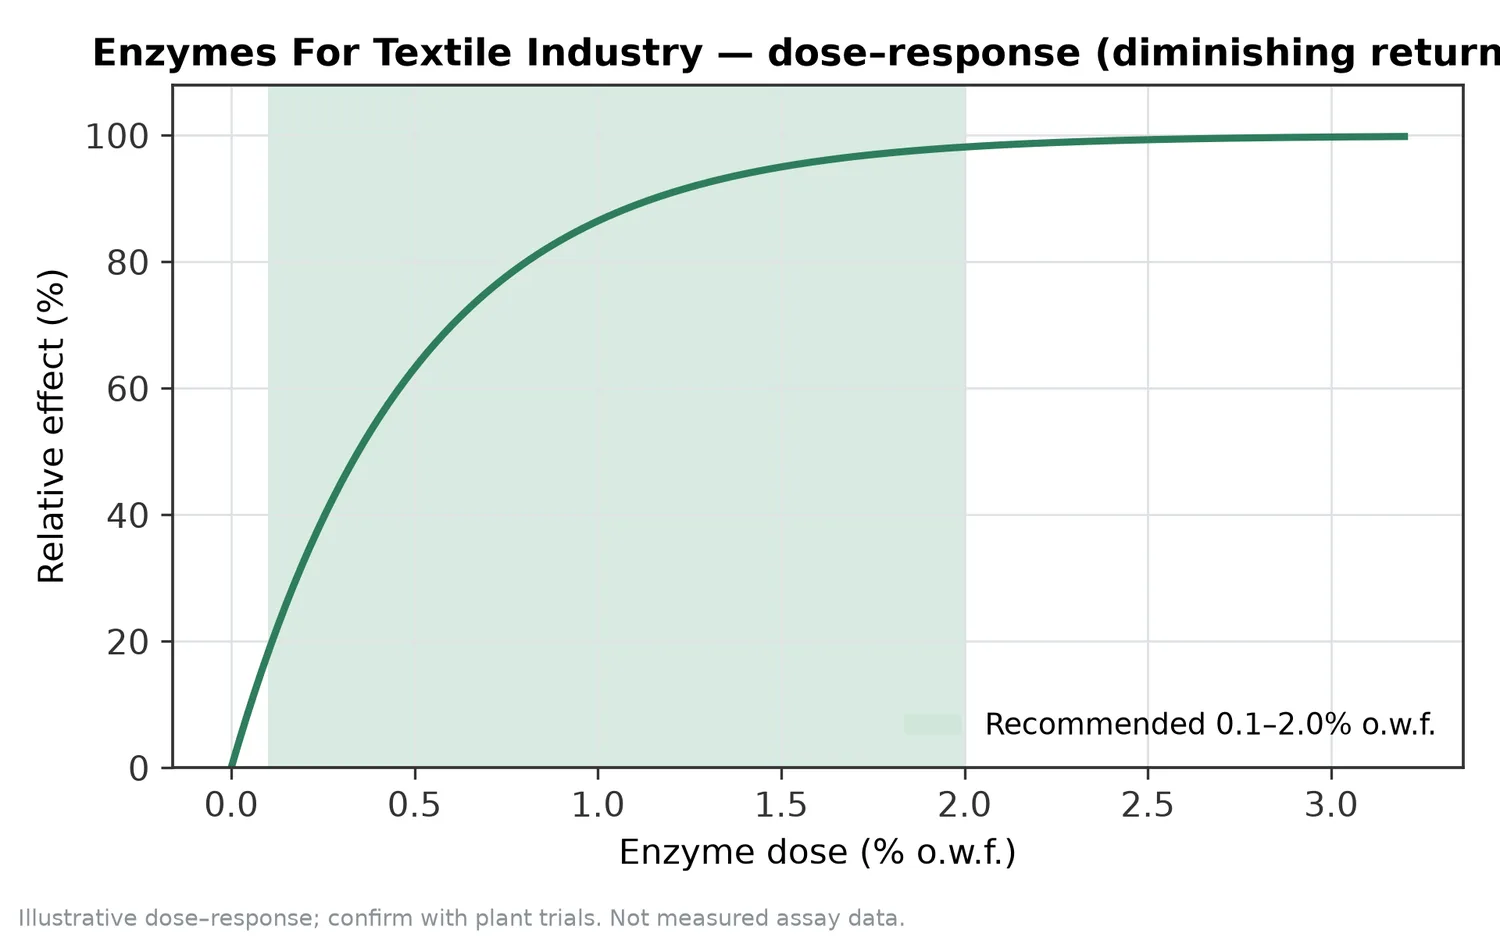
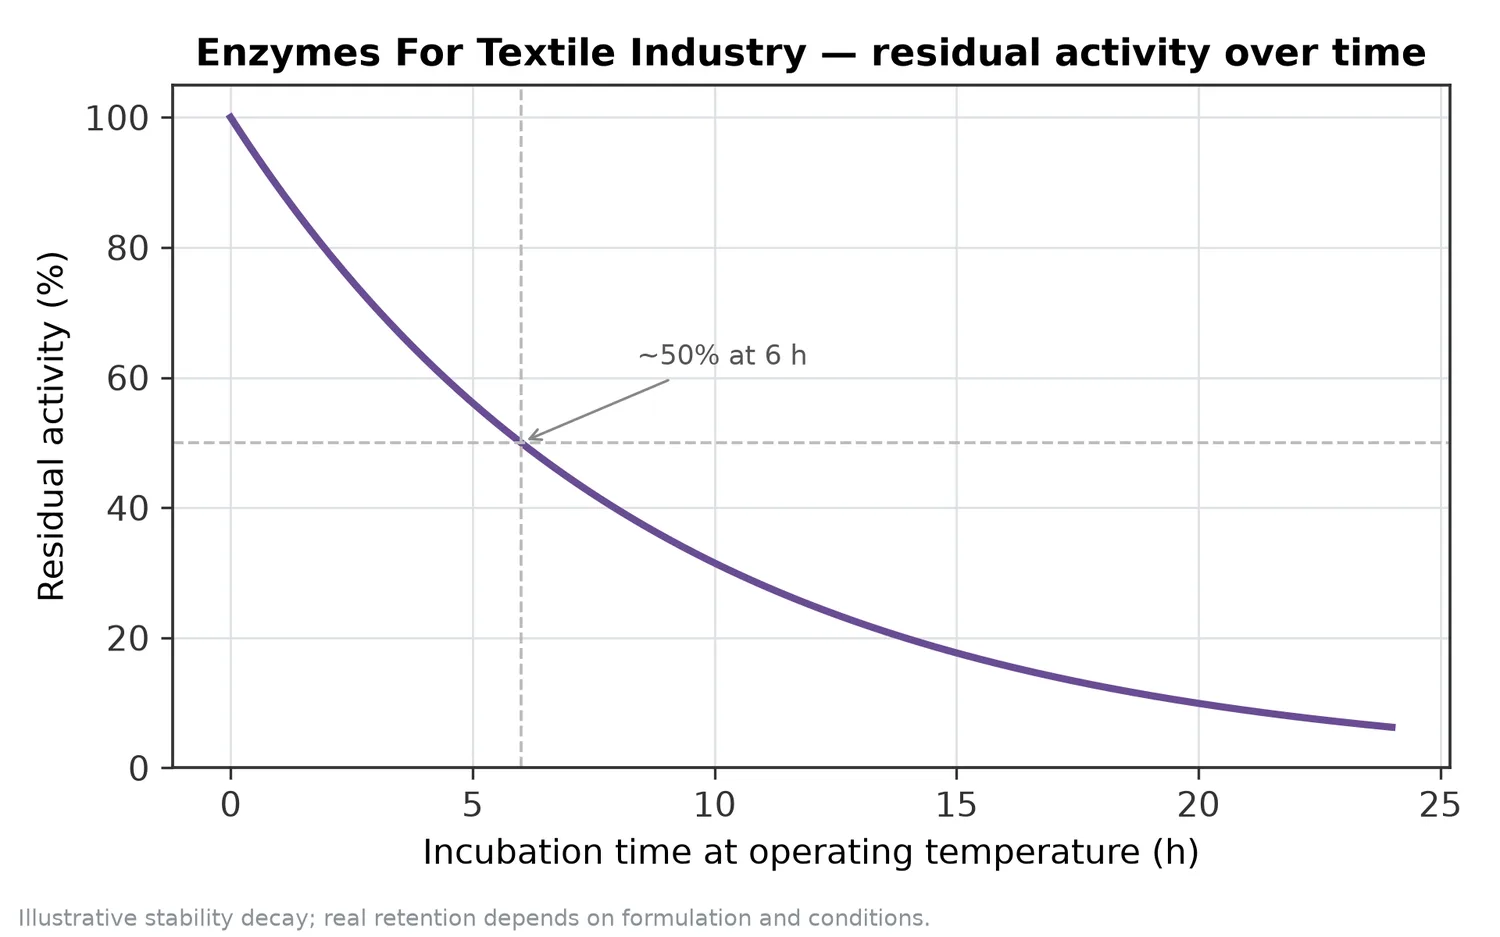
酵素的反應表現取決於溫度、pH、水分、時間、底物可及性與配方相容性。對紡織廠而言,導入酵素不只是把某個化學品替換成酵素,而是要確認酵素處理段落與既有產線節拍相容。例如,退漿可安排在前處理水浴;生物拋光可在染前或染後進行;過氧化氫酶則通常放在漂白後、染色前的銜接位置。位置不同,對浴比、機械作用、洗滌負荷與後段品質的影響也不同。
另一個核心問題是終止反應。酵素若在不適當的時間繼續作用,可能造成布面手感過度、纖維強力下降或批次差異。因此,製程設計通常會安排升溫、洗滌、pH 調整或其他方式使反應停止。這些控制點不需要被視為額外負擔;相反地,它們是讓酵素變成可重複工業流程的必要條件。
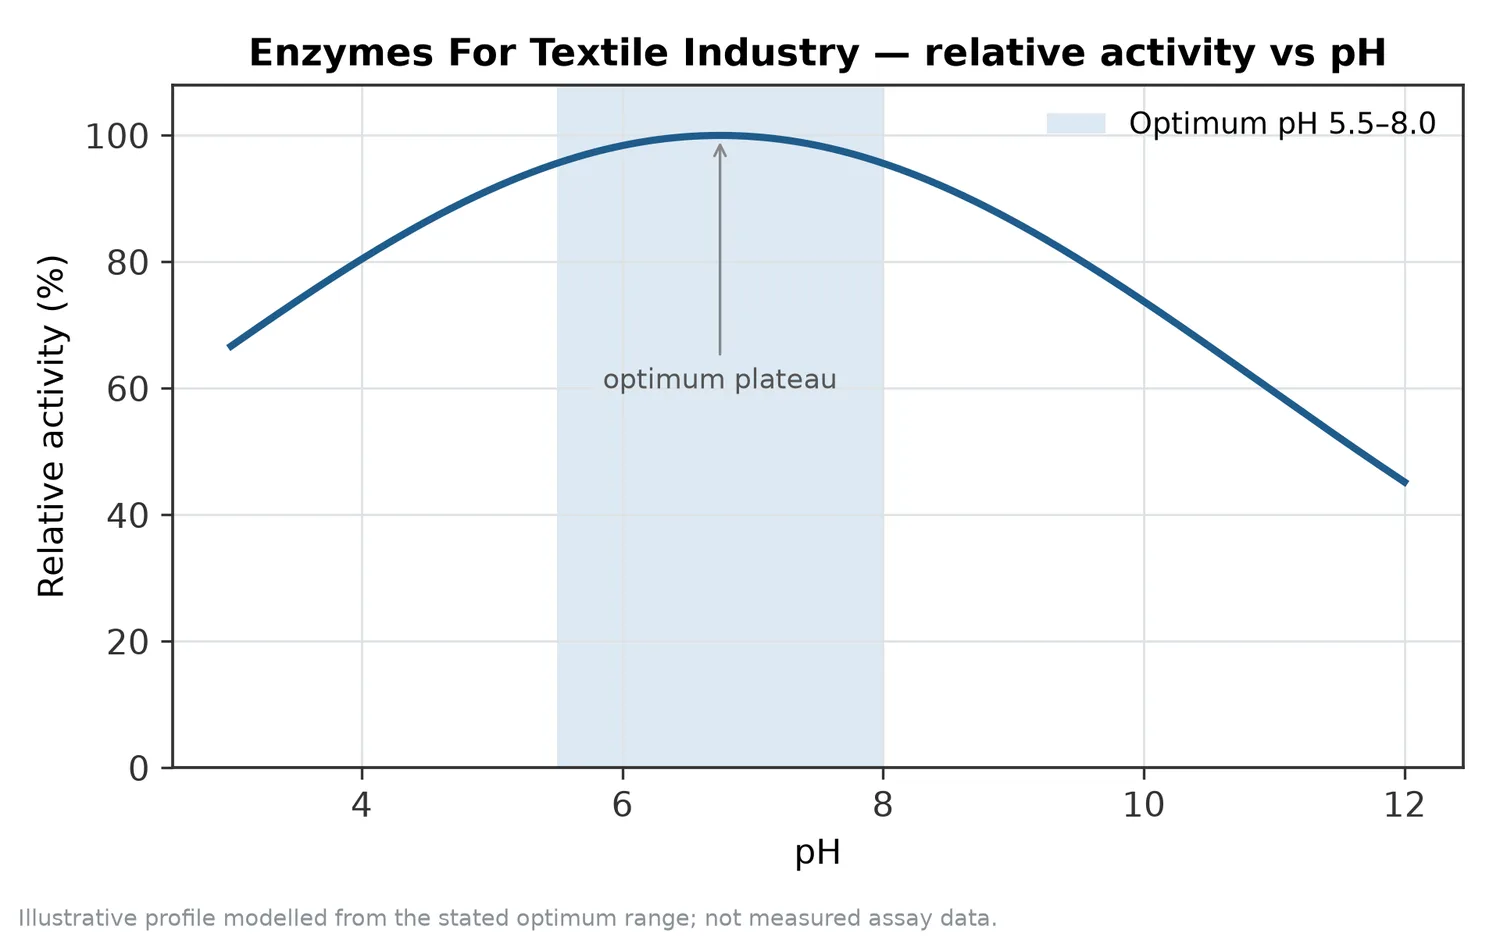
配伍性也很重要。強氧化劑、某些金屬離子、極端 pH、蛋白質變性條件或特定防腐與助劑系統,都可能降低酵素有效性。若一個前處理配方同時含有強鹼、氧化劑、螯合劑、界面活性劑與多種助劑,酵素的實際反應不一定等同於單一成分環境下的表現。這也是為什麼紡織用酵素在產線上最常以「製程段落」管理,而不是只看單一原料名稱。
紡織用酵素的價值應以成品品質與製程成本共同衡量。退漿應看殘漿去除、後續吸水與染色均勻性;生物精練應看潤濕性、白度基礎、纖維強力與染色重現性;生物拋光應看起毛起球、布面光潔度、重量損失與手感;丹寧整理則需同時評估褪色效果、返沾色、縫線強力與批次一致性。這些指標能避免酵素被簡化成「環保訴求」,而是以可量化的製程表現來判斷其是否值得導入。
對製程管理者來說,酵素常帶來三種效益。第一是降低化學壓力,例如減少強鹼或氧化中和需求。第二是降低物理損傷,例如以纖維素酶取代部分石洗摩擦。第三是提升後段穩定性,例如過氧化氫酶降低殘留氧化劑對染色的干擾。這些效益不一定同時出現,也不一定在每種布料上都相同;但當目標明確、基質相符且製程窗口受控時,酵素通常比非選擇性化學處理更容易保留纖維本體品質。
近年紡織循環經濟推動纖維到纖維(fiber-to-fiber)回收,讓酵素應用從傳統濕加工延伸到材料分離與聚合物處理。天然纖維與合成纖維的混紡布料,是回收端最困難的原料之一;不同聚合物、染料、塗層、彈性纖維與縫線配件混在一起,使單一機械回收難以維持高品質再生料。酵素的潛在價值在於選擇性:若能針對特定天然高分子或合成聚合物進行降解,就有機會降低分離難度或提高回收流的純度。
然而,酵素回收不應被過度簡化為「直接把舊衣分解成新衣」。實務上仍需要前端分選、破碎、去除金屬與非纖維配件、控制染料與助劑干擾,並與機械、化學或熱處理技術結合。產業技術方向顯示,低碳材料、循環利用與生物製程是製造業升級的重要議題,但每一種回收路線都必須面對原料穩定性、成本、能耗與再生材料品質等工程問題[2]。
因此,在紡織回收中,酵素比較適合被定位為「選擇性處理模組」。它可能用於去除天然膠質、協助拆解某些天然纖維組分、改善再生纖維前處理,或在特定聚合物回收流程中扮演催化角色。其商業價值取決於是否能與既有回收供應鏈連接,而不是單靠酵素本身完成所有回收任務。
酵素處理的優勢通常來自較溫和與較選擇性的反應。它可以降低纖維過度損傷、減少不必要副反應、改善手感與外觀,並在某些流程中降低水洗與中和壓力。對高支數棉布、萊賽爾、混紡布、丹寧成衣與蛋白質纖維而言,這種保護纖維本體的能力尤其重要。
但酵素也有明確邊界。它對溫度與 pH 有適用範圍;對非目標基質不會有顯著作用;對含有抑制性化學品或複雜塗層的布料,效果可能下降。傳統化學處理雖然較粗放,卻在速度、成本與強力去污方面仍有優勢。最佳策略通常不是二選一,而是用酵素取代最容易造成纖維損傷或廢水壓力的段落,再保留必要的化學與機械步驟。
| 比較面向 | 酵素處理 | 傳統強化學/高機械處理 |
|---|---|---|
| 反應選擇性 | 高,依基質作用 | 較低,可能同時影響纖維與雜質 |
| 對纖維本體影響 | 通常較溫和,但過度反應仍會損傷 | 可能造成強力下降、黃變或手感變硬 |
| 製程條件 | 需符合酵素適用窗口 | 可承受較極端條件 |
| 速度與魯棒性 | 需控制停留時間與配伍性 | 通常較快且對原料變異容忍度高 |
| 環境負荷 | 有機會降低化學品與水洗壓力 | 廢水鹽分、COD、pH 調整負擔較高 |
| 適合場景 | 高品質布料、選擇性表面處理、低損傷製程 | 重污染、極短製程、非選擇性去除需求 |
Enzymes.bio 的定位是酵素供應商,不是製造商,也不是第三方實驗室。對紡織配方、染整加工或材料開發團隊而言,這代表其價值在於提供可取得的酵素原料與隨貨文件,而不是提供客製製造或代測服務。產品以 1kg 單位在線上直接銷售,適合需要建立內部配方評估、製程比對或應用開發資料的 B2B 使用者;CoA 與 SDS 會隨訂單一併提供,可納入企業內部品保、倉儲與安全管理文件。
在文件解讀上,CoA 可協助確認該批產品的基本品管資訊,SDS 則用於安全、儲存、運輸與操作風險管理。由於本文不提供活性單位、等級、分析方法或單位定義,實際應用時應以產品隨附文件與企業內部製程條件作為管理依據。對紡織用酵素而言,最重要的不是單一紙面數字,而是該酵素在目標布料、目標設備與目標品質指標下是否能穩定產生所需效果。
酵素導入最常見的誤解,是把它視為所有化學處理的直接替代品。事實上,酵素只能催化特定反應;若布料上的問題不是該酵素的基質,效果就會有限。例如,澱粉酶不能處理所有合成漿料,纖維素酶不適合任意使用於需要保持高強力的棉布,蛋白酶若控制不佳會傷害羊毛或絲,脂肪酶也不能分解所有疏水性整理劑。
另一個限制是原料變異。不同批次棉花、不同織造密度、不同染料與助劑殘留,都會改變酵素可及性。布面如果有樹脂整理、矽油、蠟質堆積或金屬污染,酵素接觸基質的能力會下降。這些情況下,酵素可能仍有價值,但通常需要與潤濕、洗滌、機械作用或前段清潔搭配。
最後,酵素本身是蛋白質,必須被視為功能性工業原料,而非一般惰性化學品。儲存條件、粉塵管理、操作防護與避免吸入暴露都需要依 SDS 進行。對企業而言,安全管理與品質管理不是附加事項,而是讓酵素能長期穩定導入產線的基礎。
Enzymes For Textile Industry 的真正價值,在於以基質專一的生物催化反應,改善紡織加工中最容易造成纖維損傷、化學負荷與品質波動的段落。澱粉酶可協助退漿,果膠酶與半纖維素酶可用於生物精練與植物纖維去膠,纖維素酶可進行生物拋光與丹寧整理,過氧化氫酶可降低漂白後殘留氧化劑對染色的干擾,蛋白酶與脂肪酶則可在特定纖維與污垢條件下提供輔助處理。
對紡織廠、染整廠與材料開發團隊而言,酵素不應被視為單點添加物,而應被納入前處理、染整、後整理與回收流程的整體設計。當目標基質明確、製程窗口受控、品質指標可量化時,酵素能在降低化學處理強度的同時提升布面品質與製程穩定性。Enzymes.bio 以供應商角色提供線上 1kg 單位酵素產品,並隨訂單提供 CoA 與 SDS;對需要建立紡織酵素應用資料的 B2B 使用者而言,這類供應模式有助於在內部製程中逐步評估不同酵素路線的可行性。
以 1 kg 單位販售,現貨供應,可立即出貨。請直接於我們的線上商店下單並付款,我們將為您處理訂單。每筆訂單皆附分析證明書與安全資料表。
購買 Enzymes For Textile Industry →依首次引用順序編號。所有來源皆為開放取用資料,並於發布時確認可連線;正文中的引用編號會連結至此。